PROCESS
SYSTEM ONLINE
ESC — EXIT
MODULE 01 / WELDING SYSTEM
TIG SYSTEM DIAGNOSTICS
WELDING PARAMETERS
PROCESS GTAW / TIG
CURRENT AC / DC
SHIELDING GAS ARGON
ARC STATUS READY
ELECTRODE TUNGSTEN
SYSTEM DIAGNOSTICS
BOOT   Engineering Console...
[ .. ]   Power supply
[ ]   Gas system
[ ]   HF ignition
[ ]   Torch connection
[ ]   Ground connection

SYSTEM   INITIALIZING
MODULE 02 / WELDING TASKS
WELDING TASKS
FREE MODE
PAGE 01 / 01
MODULE 04 / WELD TEST
WELD TEST
ARC PARAMETERS
CURRENT 120 A
PULSE OFF
FREQUENCY 100 Hz
PRE GAS 0.8 s
BALANCE 65 % EN
POST GAS 6.0 s
MODE AC
HF START READY
ARC STATUS READY THERMAL STATE 0.000 PEAK THERMAL STATE 0.000 BURN INDEX 0.000 PEAK BURN INDEX 0.000
WELD PROFILE AUTOGENOUS v1 / MODEL ESTIMATE
FILLER RUNTIME
FILLER FED
FILLER MELTED
DEPOSIT VOLUME
UNMELTED
FILLER STATE
BEAD PROFILE
[ NO COMPLETED WELD ]
WELD QUALITY
[ NO RESULT ]
ARC INTENSITY / TIME
120 A 0 A
ARC VISUALIZER
TUNGSTEN [ COMPLETED WELD ] ← TRAVEL 5.0 mm/s WORKPIECE
SYSTEM READY
AC CURRENT MONITOR STANDBY
PRESS [ ARC TEST ]
SIDE VIEW / WELD TRAVEL
TORCH TRAVEL ← 5.0 mm/s DISTANCE 0.0 mm [ READY ] THICKNESS 2.0 mm WORKPIECE
TRAINING FEEDBACK
[ NO RESULT ]
MODULE 03 / ARC SETTINGS
ARC SETTINGS
ARC CONFIGURATION
CURRENT 120 A
MATERIAL
ALLOY / GRADE
TRAVEL SPEED 5.0 mm/s
FREQUENCY 100 Hz
BALANCE 65 % EN
ARC LENGTH 2.0 mm
WAVEFORM SHAPE
CURRENT MODE
PULSE CONTROL
PULSE MODE
PULSE FREQ 2.0 Hz
PULSE DUTY 50 %
BASE CURRENT 60 A
SYSTEM STATUS PARAMETERS LIVE
ELECTRICAL SUMMARY
MODE AC
CURRENT 120 A
FREQUENCY 100 Hz
BALANCE 65 %
PULSE OFF
BASE CURRENT 60 A
AVERAGE CURRENT 90 A
RMS CURRENT 95 A
PEAK ARC POWER 1.49 kW
AVG ARC POWER 1.49 kW
TRAVEL SPEED 5.0 mm/s / 300 mm/min
ENERGY / LENGTH 298 J/mm
HEAT INPUT 209 J/mm
ARC VOLTAGE 12.4 V
ARC STABILITY 55 %
ARC CONCENTR. 35 %
ELECTRICAL CURRENT / TIME
+CURRENT 0 A -CURRENT
ARC VISUALIZER / LIVE PREVIEW
← TRAVEL 5.0 mm/s WORKPIECE
WELD POOL
AREA 0.00 mm²
WIDTH 0.00 mm
DEPTH 0.00 mm
ASPECT D/W 0.120
FILLER METAL
FILLER FEED RATE 5.0 mm/s
FILLER AREA 0.00 mm²
ENERGY DEMAND 0.00 J/mm
MELTED AREA 0.00 mm²
JOINT GEOMETRY / LIVE PREVIEW
2.0 mm 1.0 mm 30°
THICKNESS 2.0 mm
BEVEL ANGLE 30°
ROOT FACE 0.5 mm
ROOT GAP 1.0 mm
JOINT TYPE BUTT / V-GROOVE
THICKNESS 2.0 mm
BEVEL ANGLE 30°
ROOT FACE 0.5 mm
ROOT GAP 1.0 mm
GROOVE AREA 3.3 mm²
LOCAL THERMAL CAPACITY 0.094 J/mm·K
TUNGSTEN ELECTRODE
6.0 mm Ø 2.4 mm 30°
TUNGSTEN OPTIMAL
TIP SHAPE
TIP ANGLE 30°
STICKOUT 6.0 mm
TORCH ANGLE
ELECTRODE LOAD 48 % NORMAL
WELDING CUP
#8 12.7 mm
CUP SIZE #8
NOZZLE OPENING 12.7 mm
FLOWMETER
/ ROTAMETER
20 15 10 5 0 L/min
FLOW 0.0 L/min
MATERIAL / THERMAL
DENSITY 2700 kg/m³
SPECIFIC HEAT 900 J/kg·K
THERM. CONDUCT. 205 W/m·K
MELTING TEMP 660 °C
RESISTIVITY 2.82e-8 Ω·m
THICKNESS 2.0 mm
MASS / AREA 5.40 kg/m²
THERMAL MASS 4.86 kJ/m²·K
THERM. DIFFUSIVITY 84.4 mm²/s
THERMAL RESPONSE 0.25
THERM. DISSIPATION 0.85
FUSION ENERGY 2.44 J/mm³
MELTABLE AREA 0.00 mm²
MELTING CAPACITY 0.000
ЧИСТЫЙ ШОВ | Аргонная сварка в Тюмени
// СВАРКА В ТЮМЕНИ
СИСТЕМА АКТИВНА
АРГОННАЯ СВАРКА / ТЮМЕНЬ / TIG

ЧИСТЫЙ
ШОВ.

Аргонная сварка алюминия, нержавеющей стали и металла в Тюмени. Точный подбор режима, контроль тепловложения и аккуратный результат.

AC TIG / ФОРМА ДУГИ ● LIVE
ТОК: 10–200 A   |    AC: 1–250 Hz
МОДУЛЬ_02 / УСЛУГИ

Услуги

Аргонная сварка и ремонт металлических деталей. Работаем с алюминием, чугуном, нержавеющей сталью и чёрным металлом.
01 AC TIG

АЛЮМИНИЙ

Сварка алюминиевых деталей на переменном токе. Контроль тепловложения, проплавления и геометрии шва.

02 DC TIG

НЕРЖАВЕЙКА

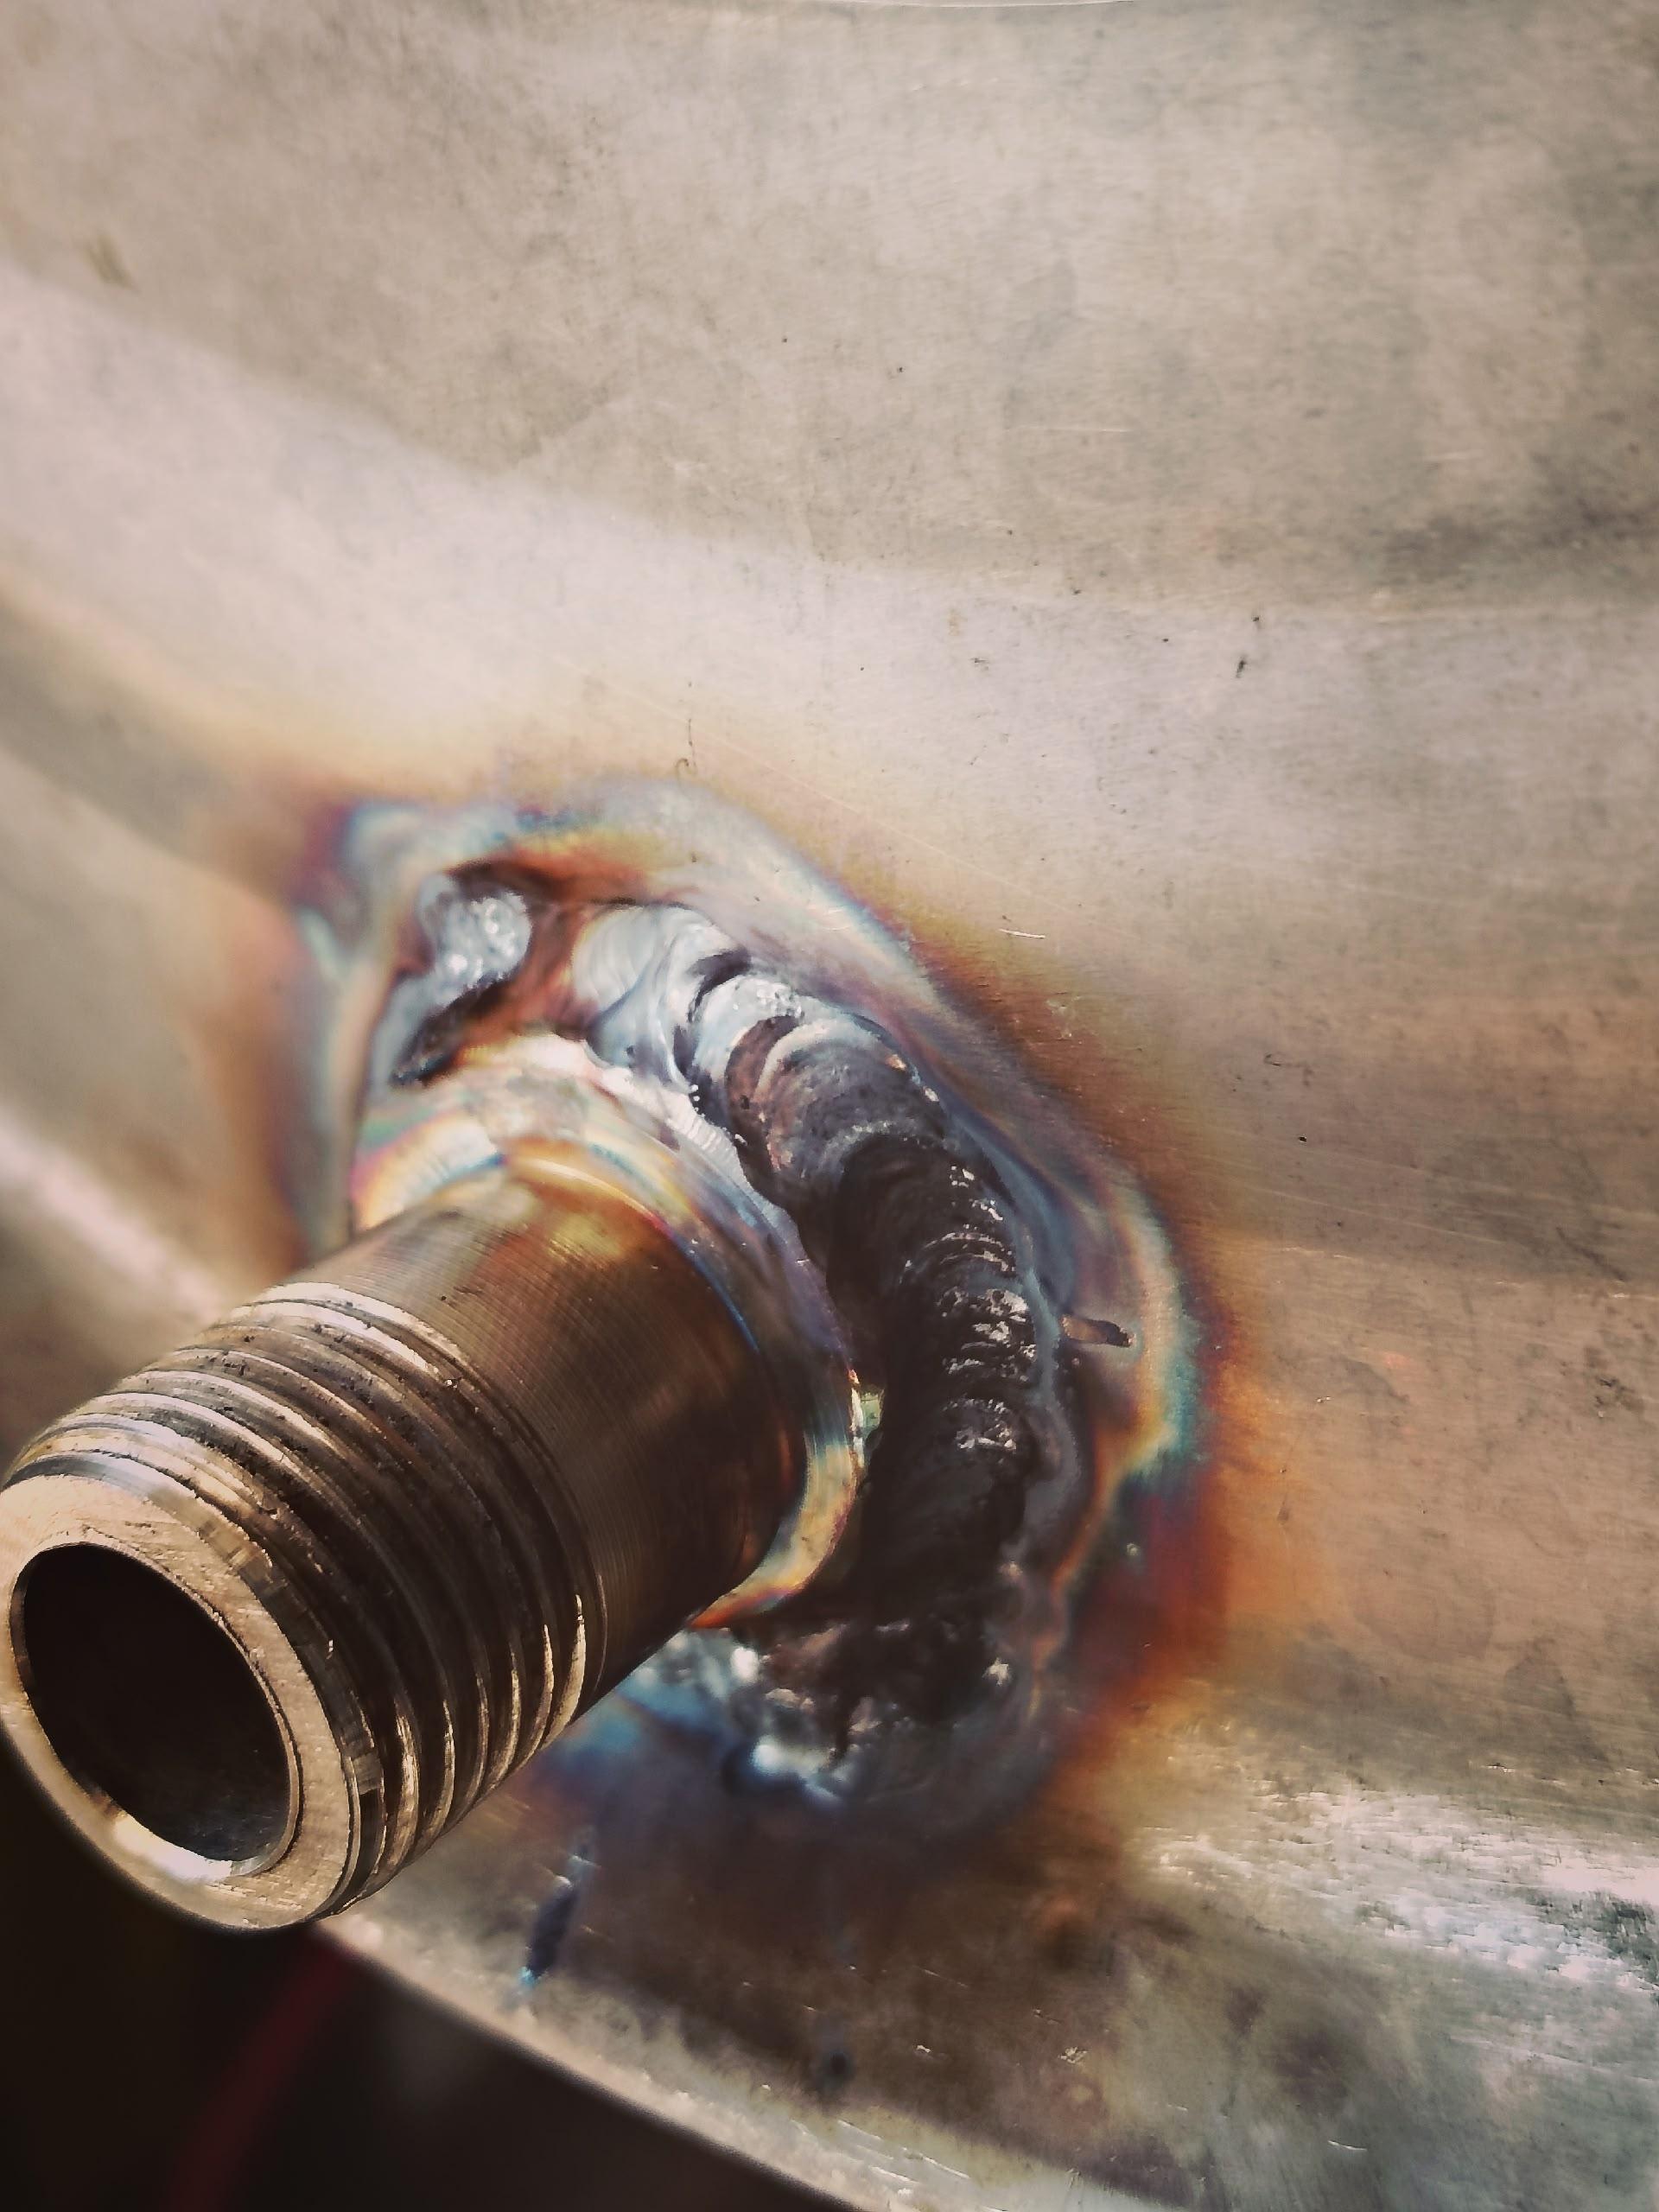
Аргонная сварка нержавеющей стали с контролем перегрева, цвета и формы соединения.

03 TIG

ЧЁРНЫЙ МЕТАЛЛ

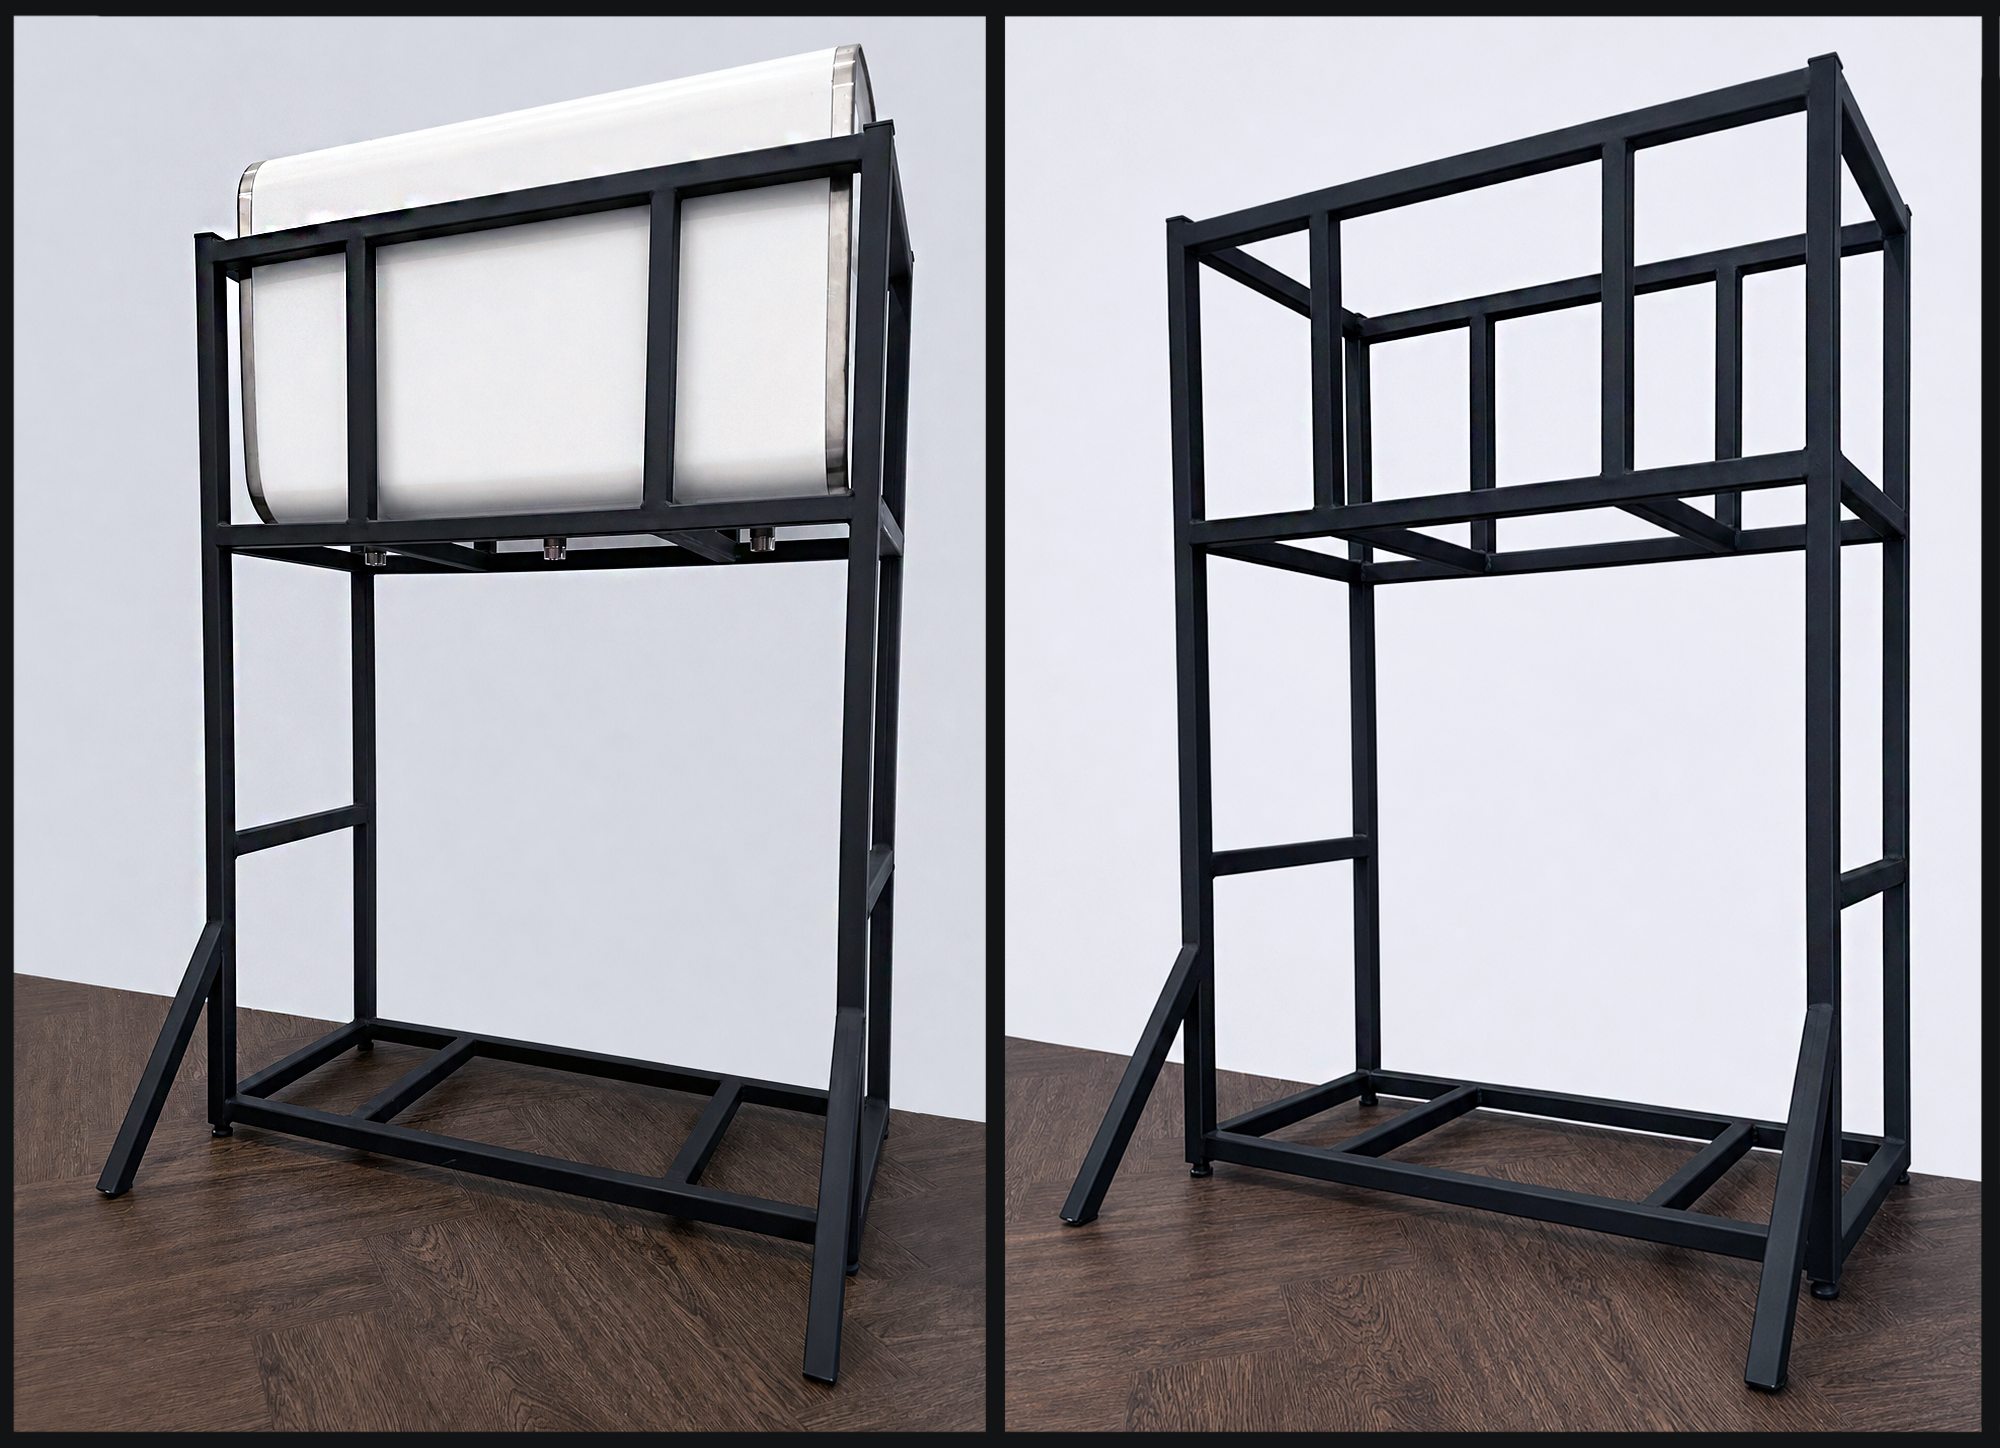
Сварка стальных деталей, рам, конструкций и нестандартных элементов.

04 CUSTOM

МЕТАЛЛОИЗДЕЛИЯ

Изготовление и ремонт металлических деталей по размерам и задаче.

05 РЕМОНТ

ВОССТАНОВЛЕНИЕ

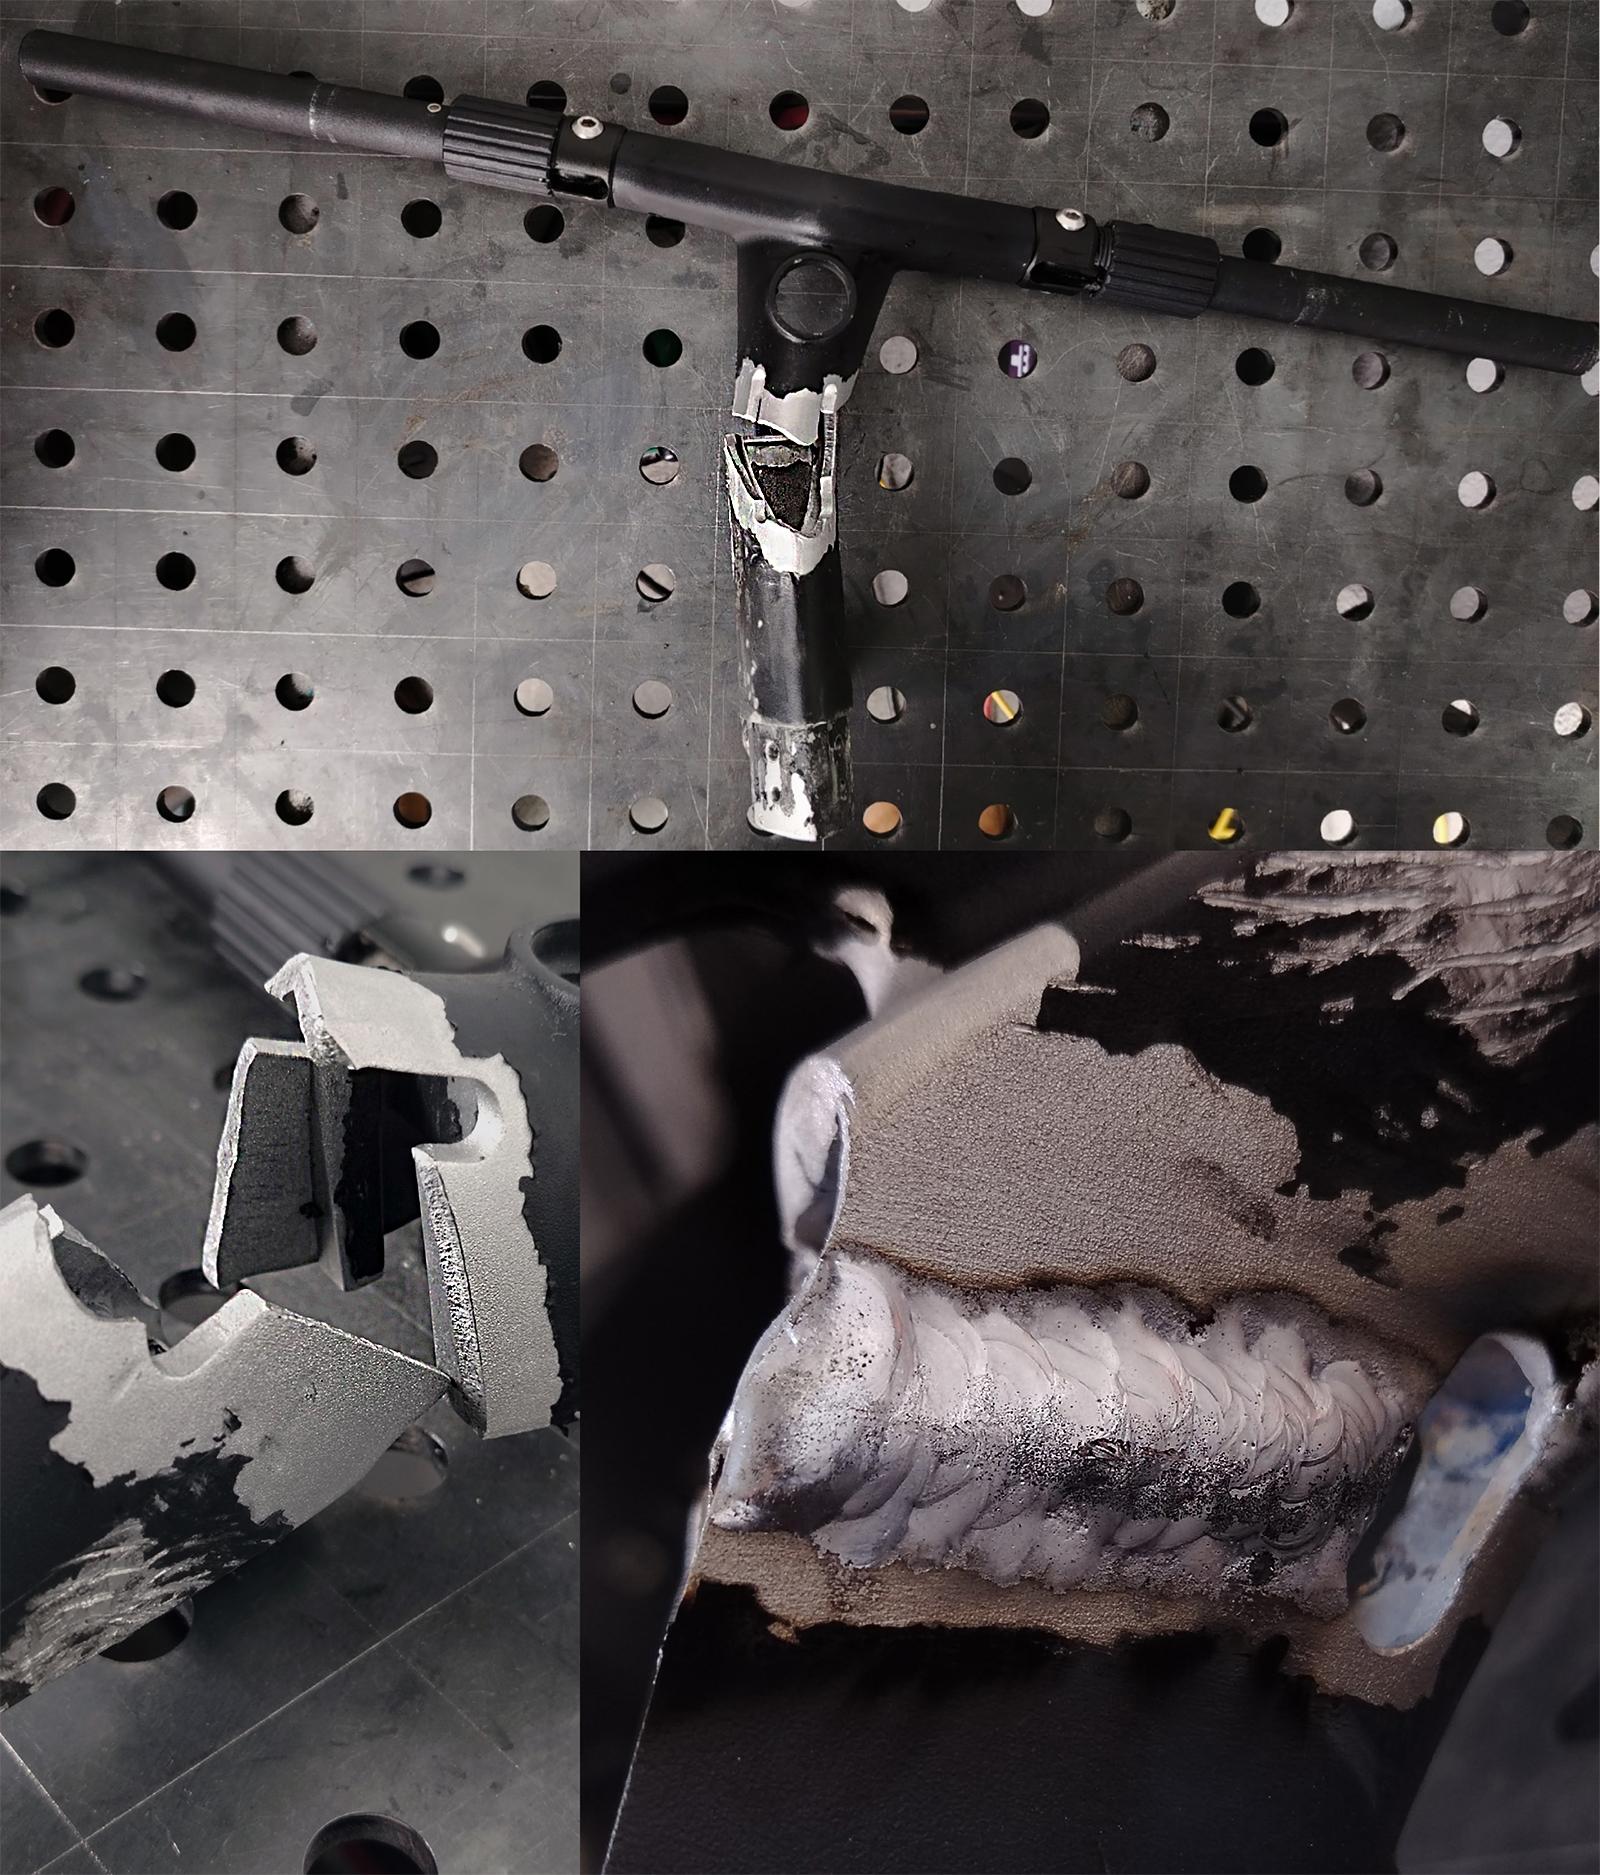
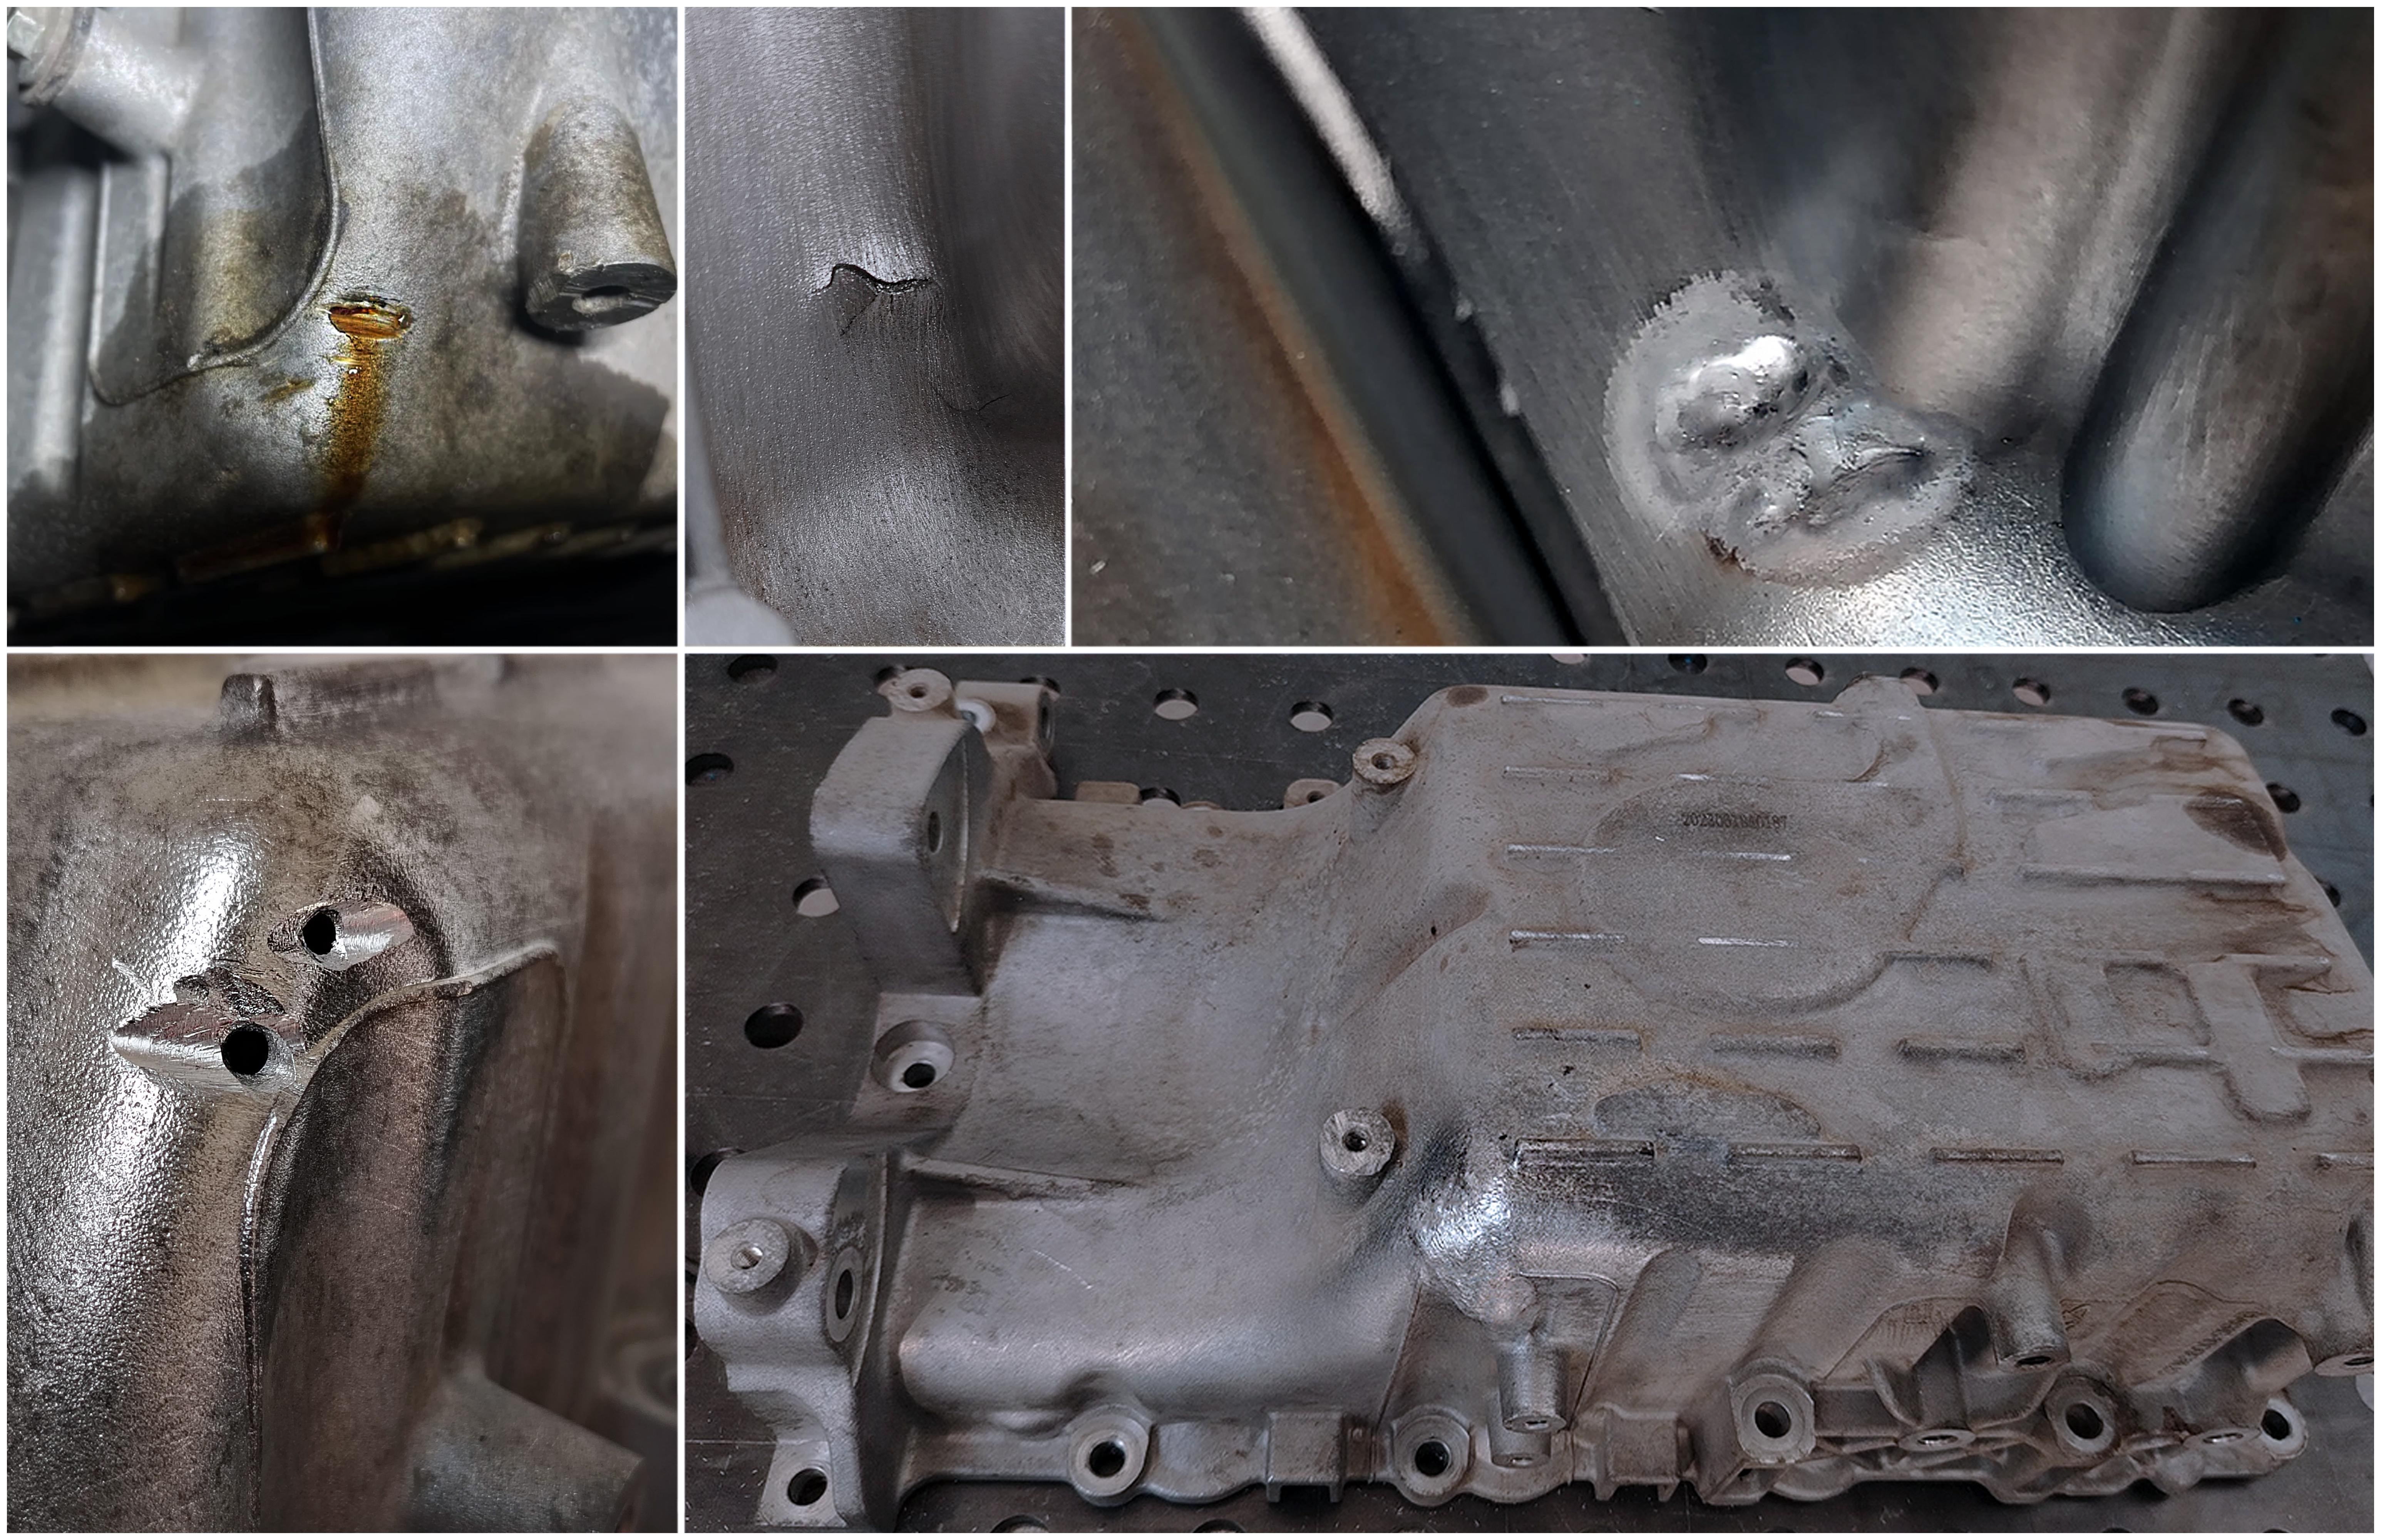
Восстановление треснувших, сломанных и повреждённых металлических деталей.

06 ВЫЕЗД

ВЫЕЗДНЫЕ РАБОТЫ

Выполнение сварочных работ непосредственно на объекте при наличии безопасных условий.

МОДУЛЬ_03 / РАБОТЫ

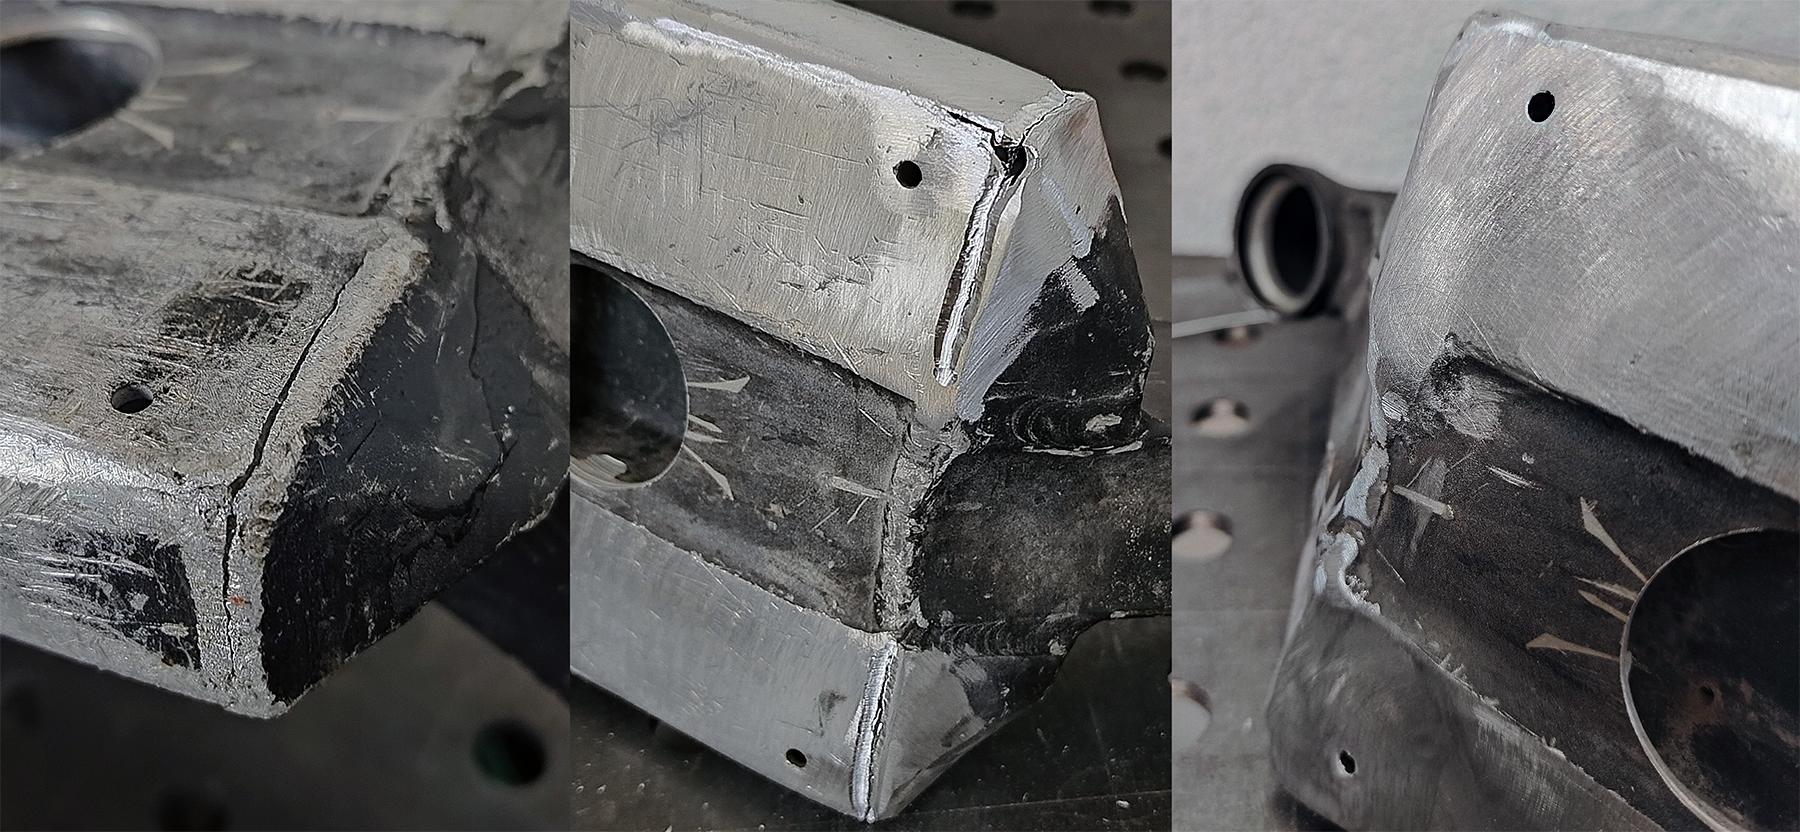
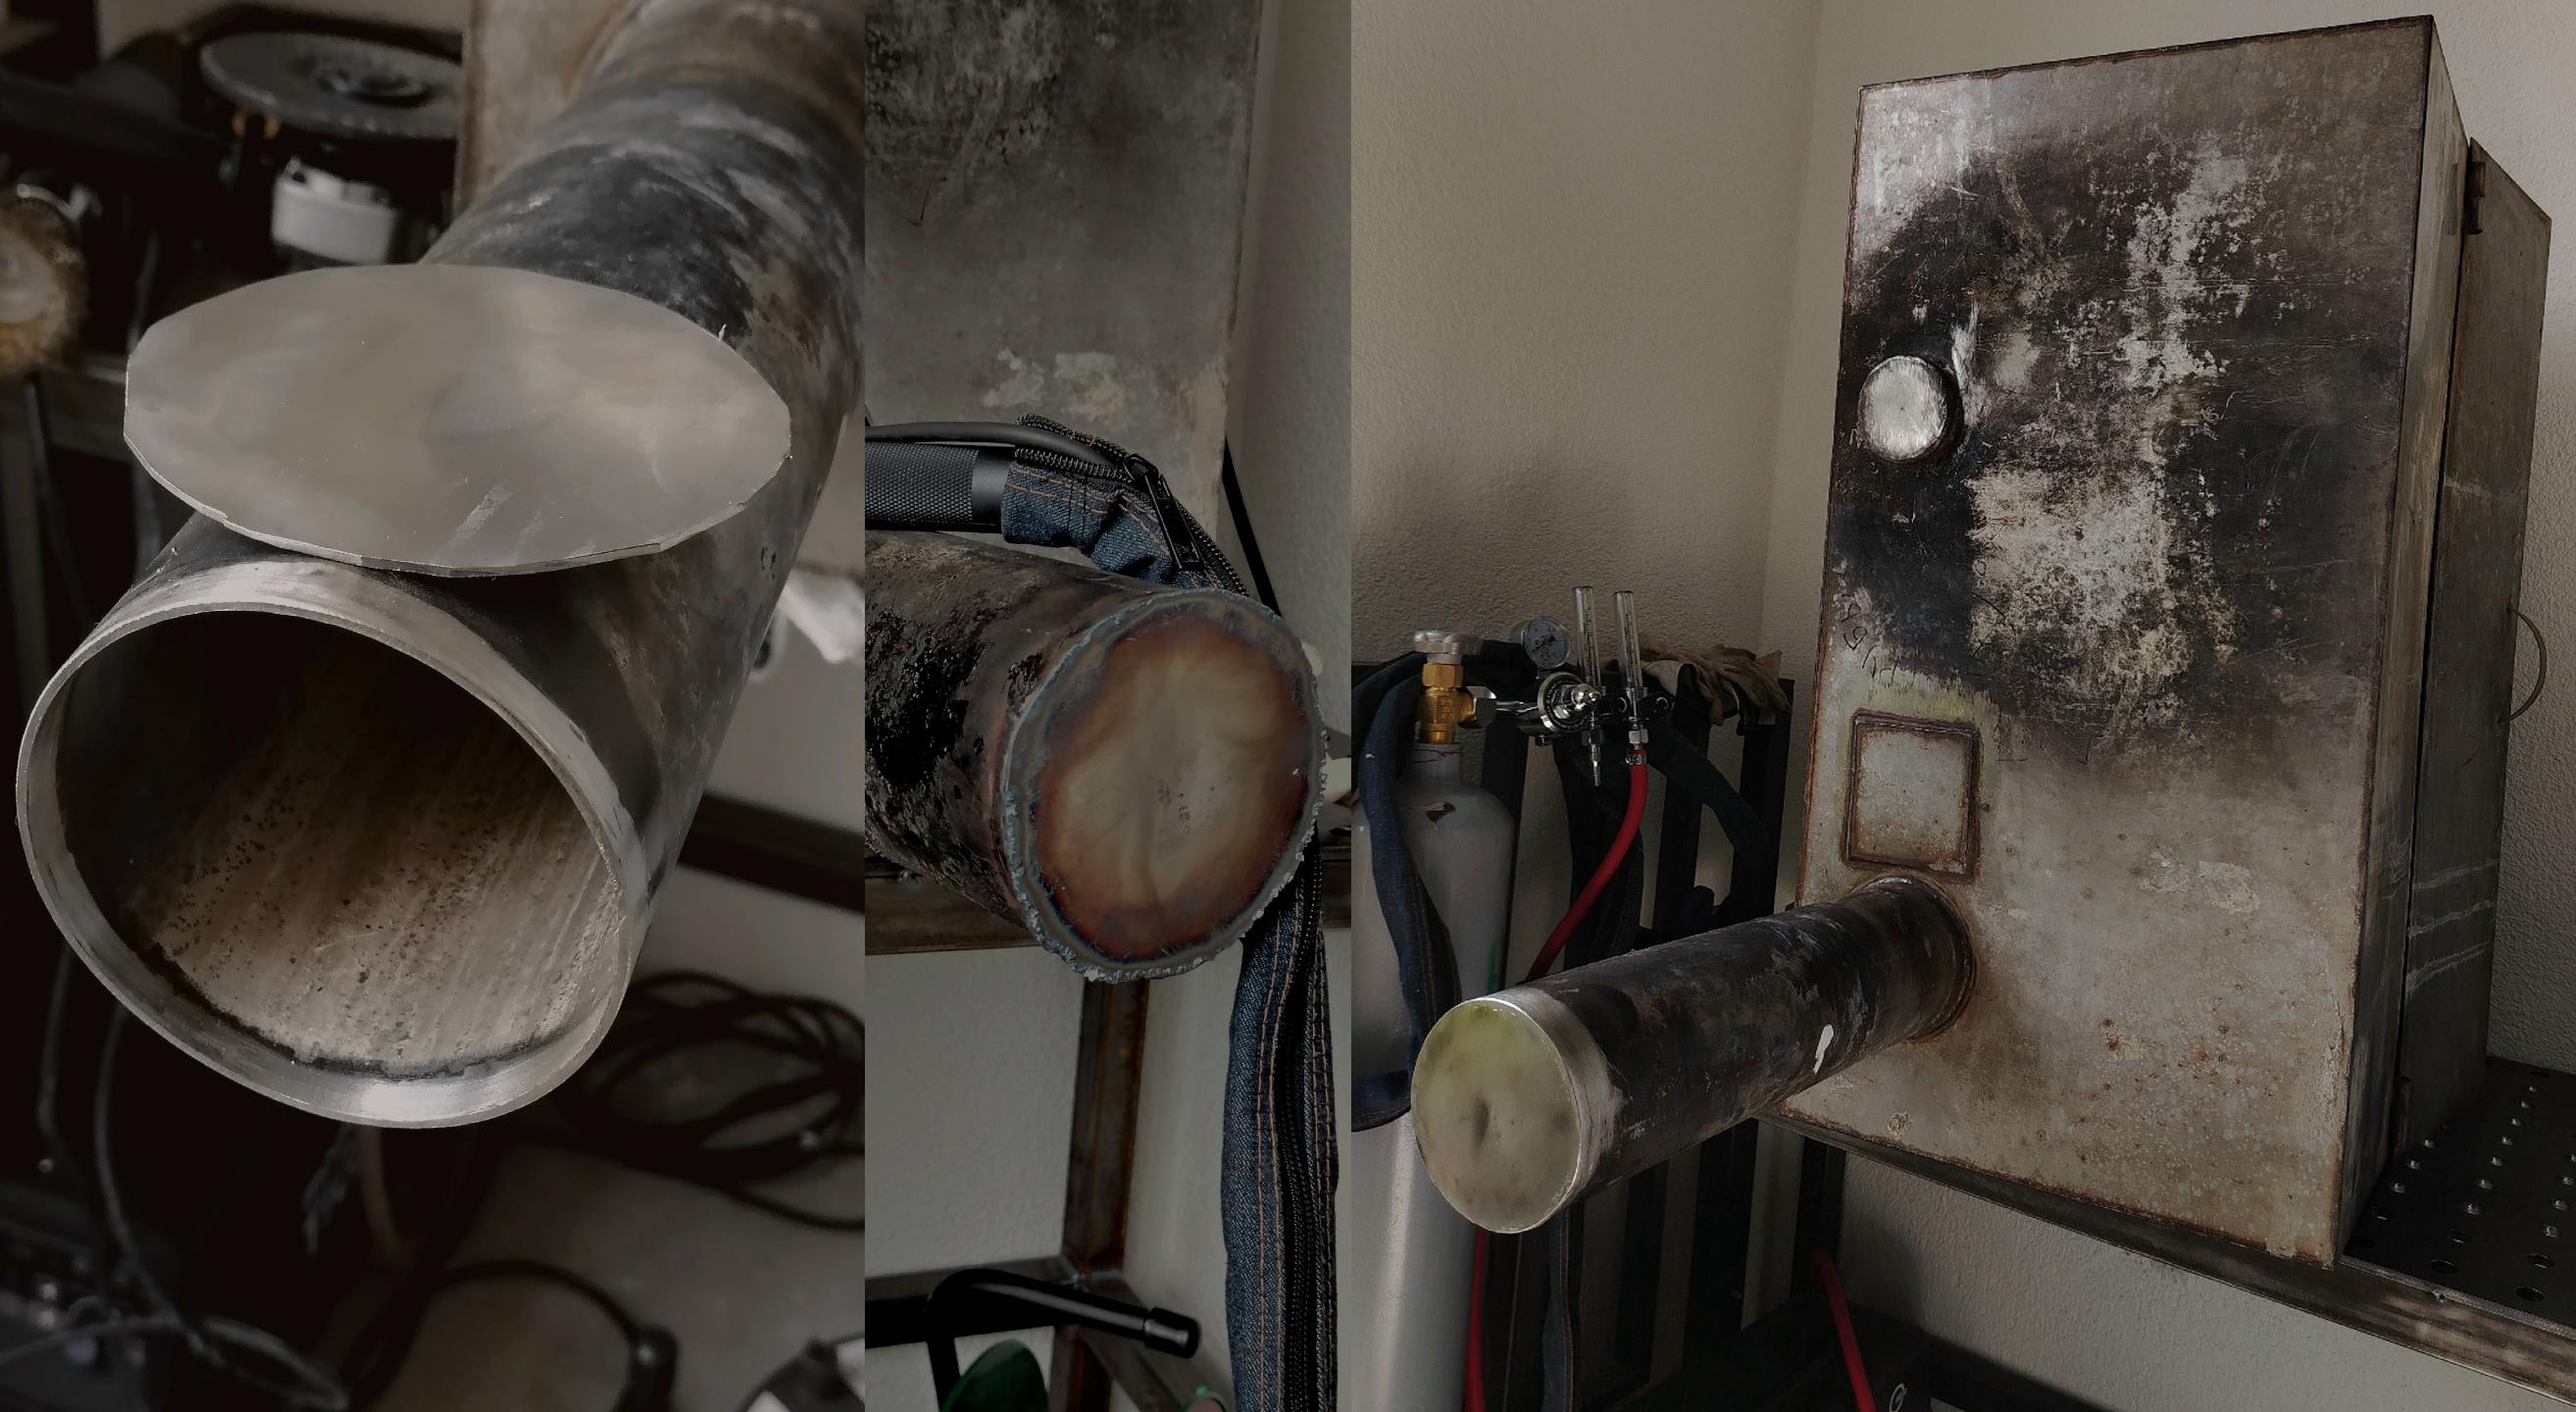
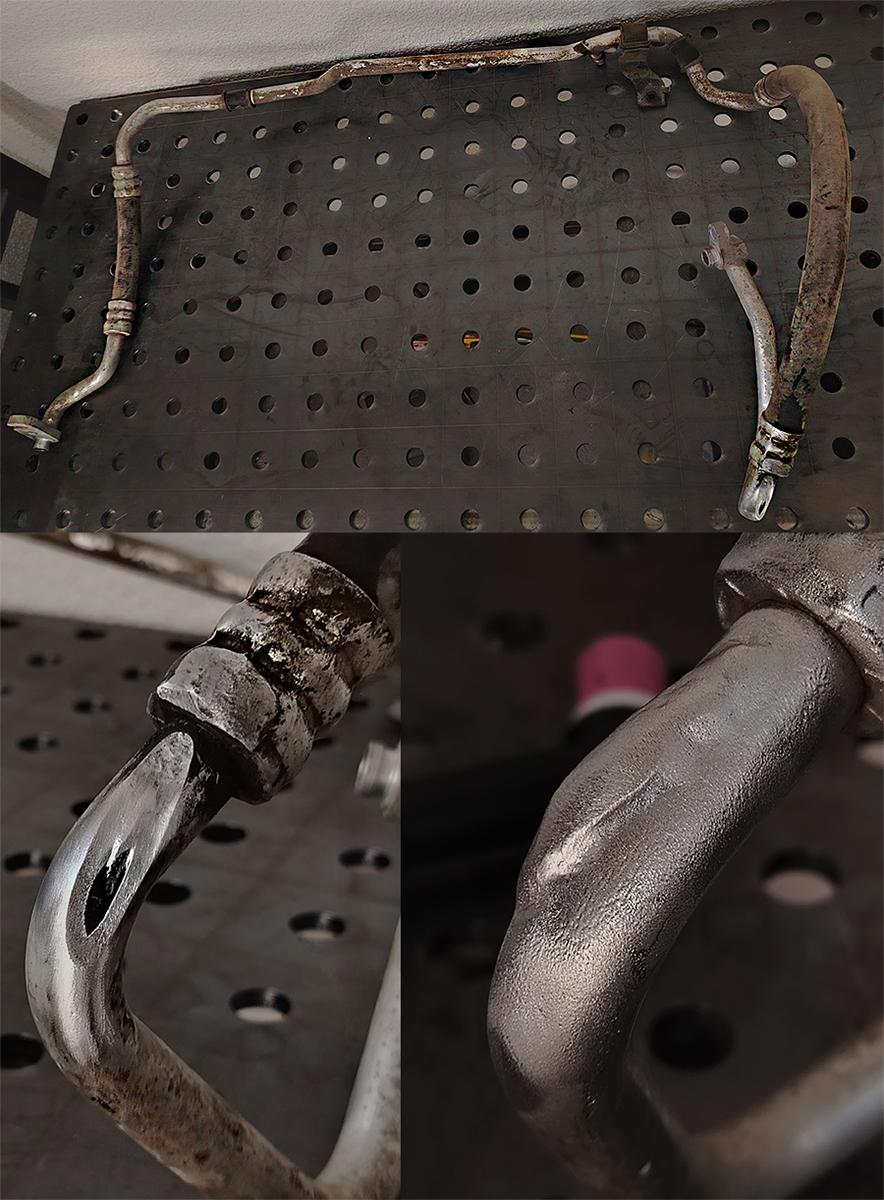
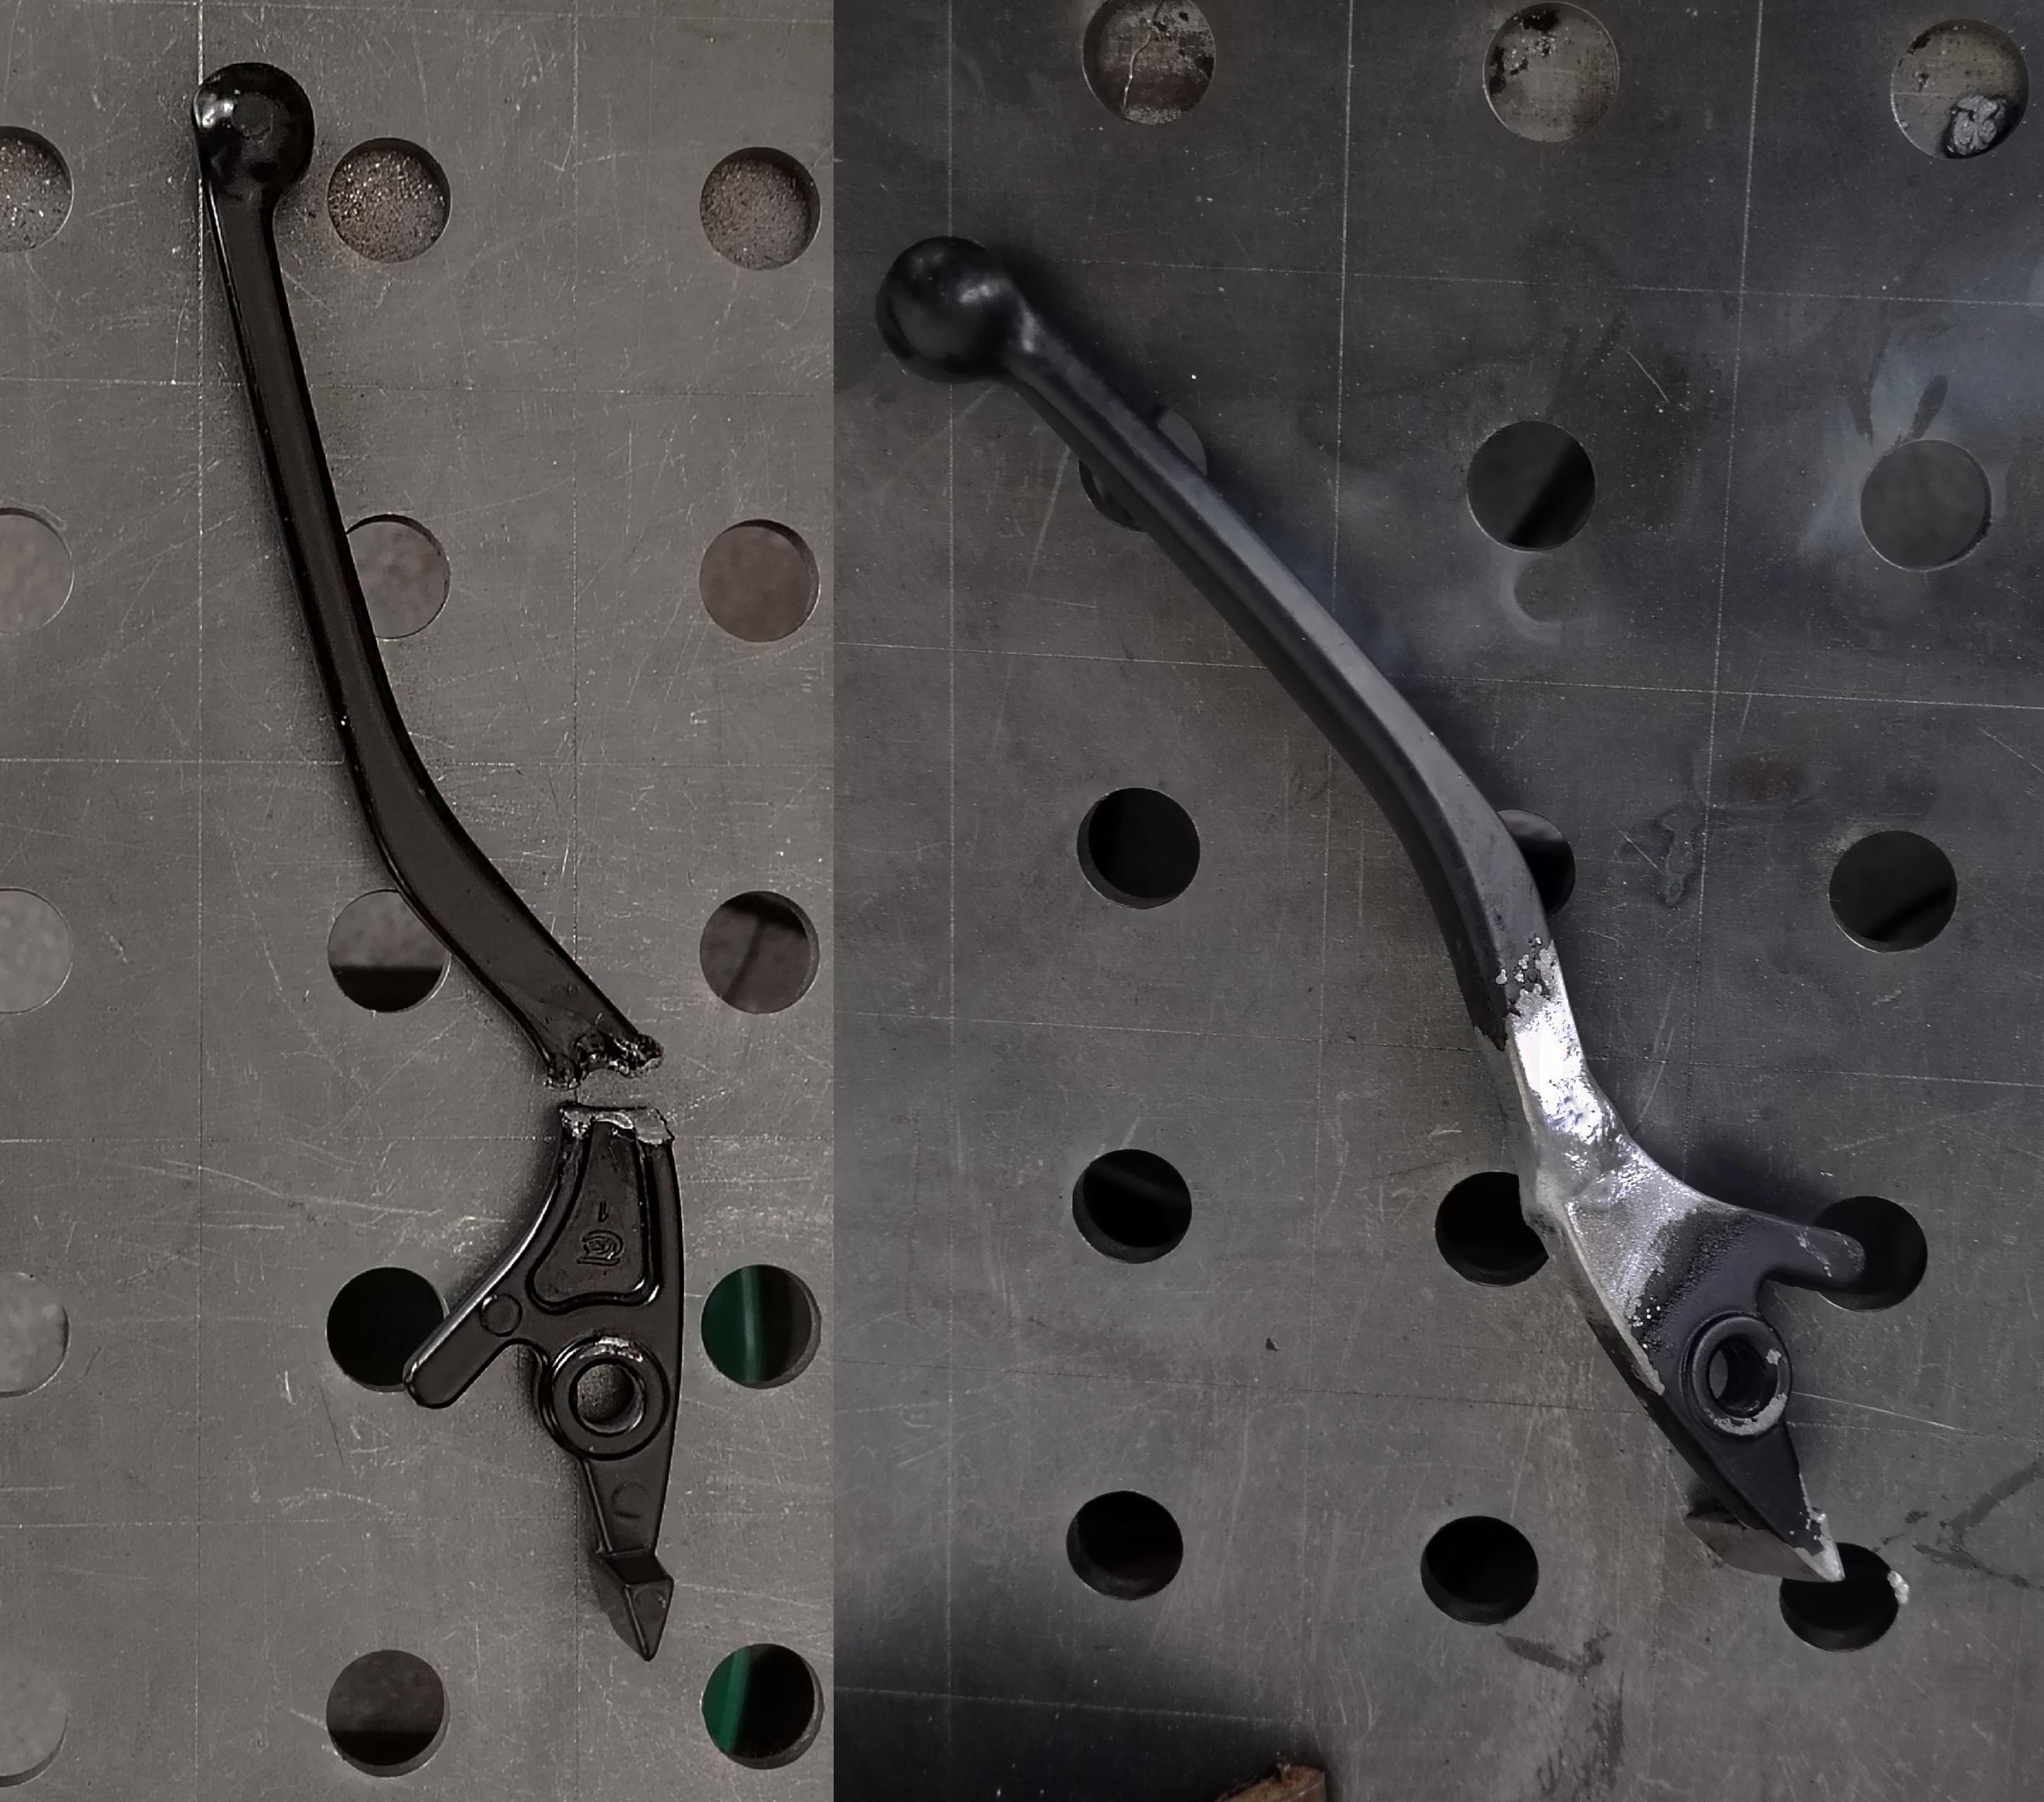
Выполненные работы

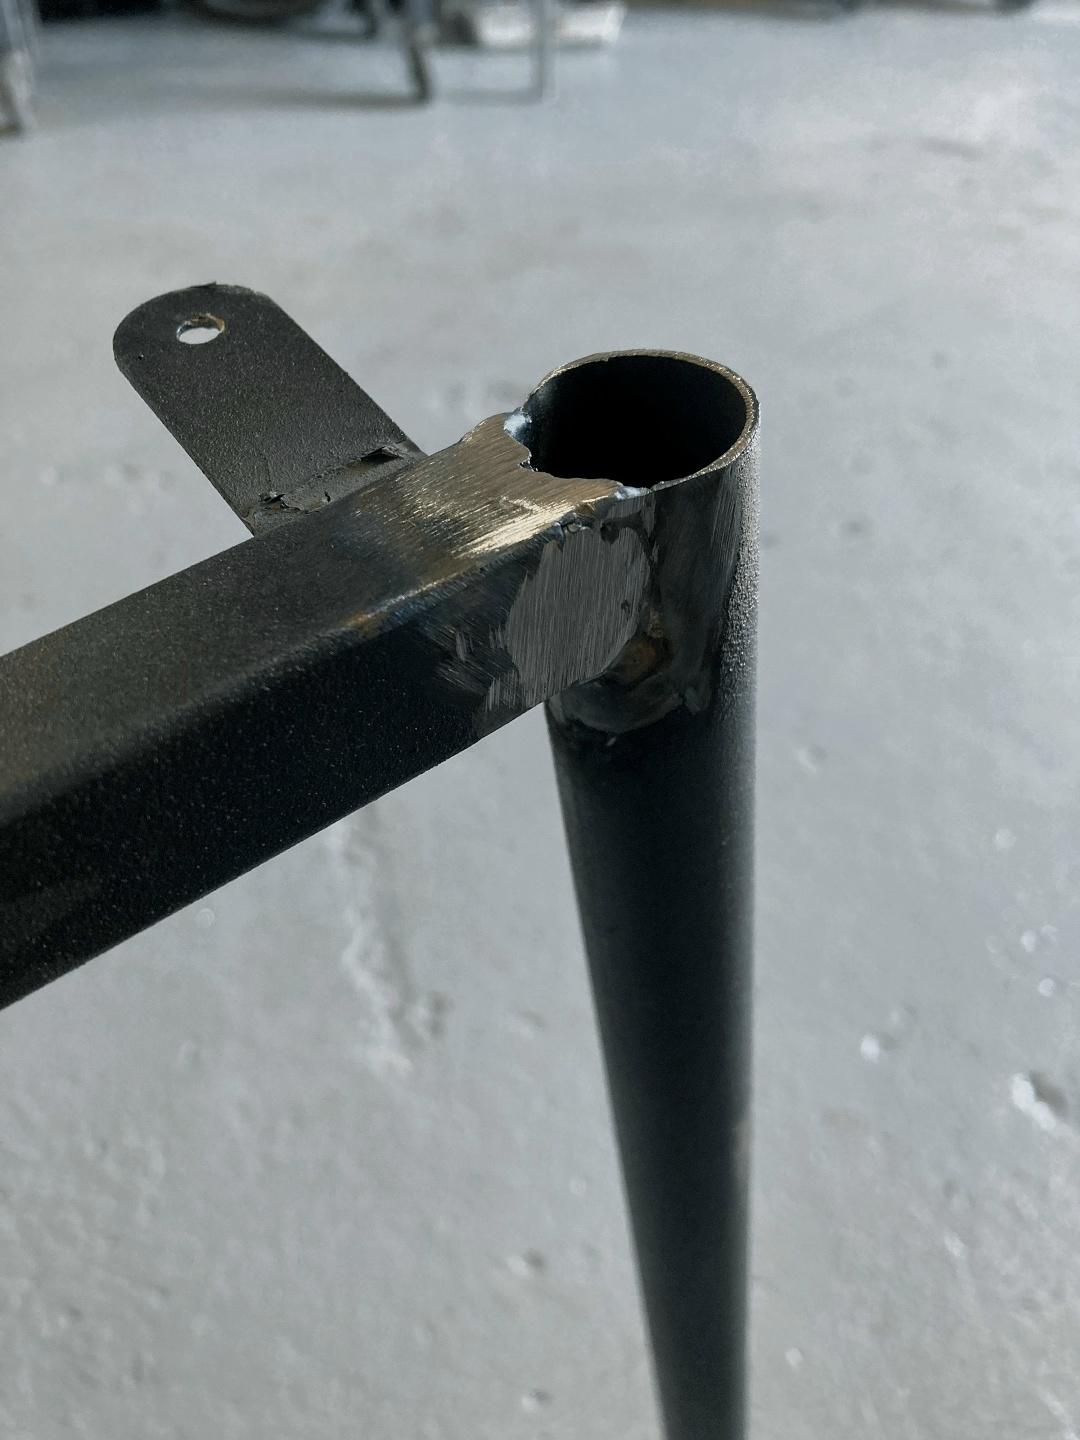
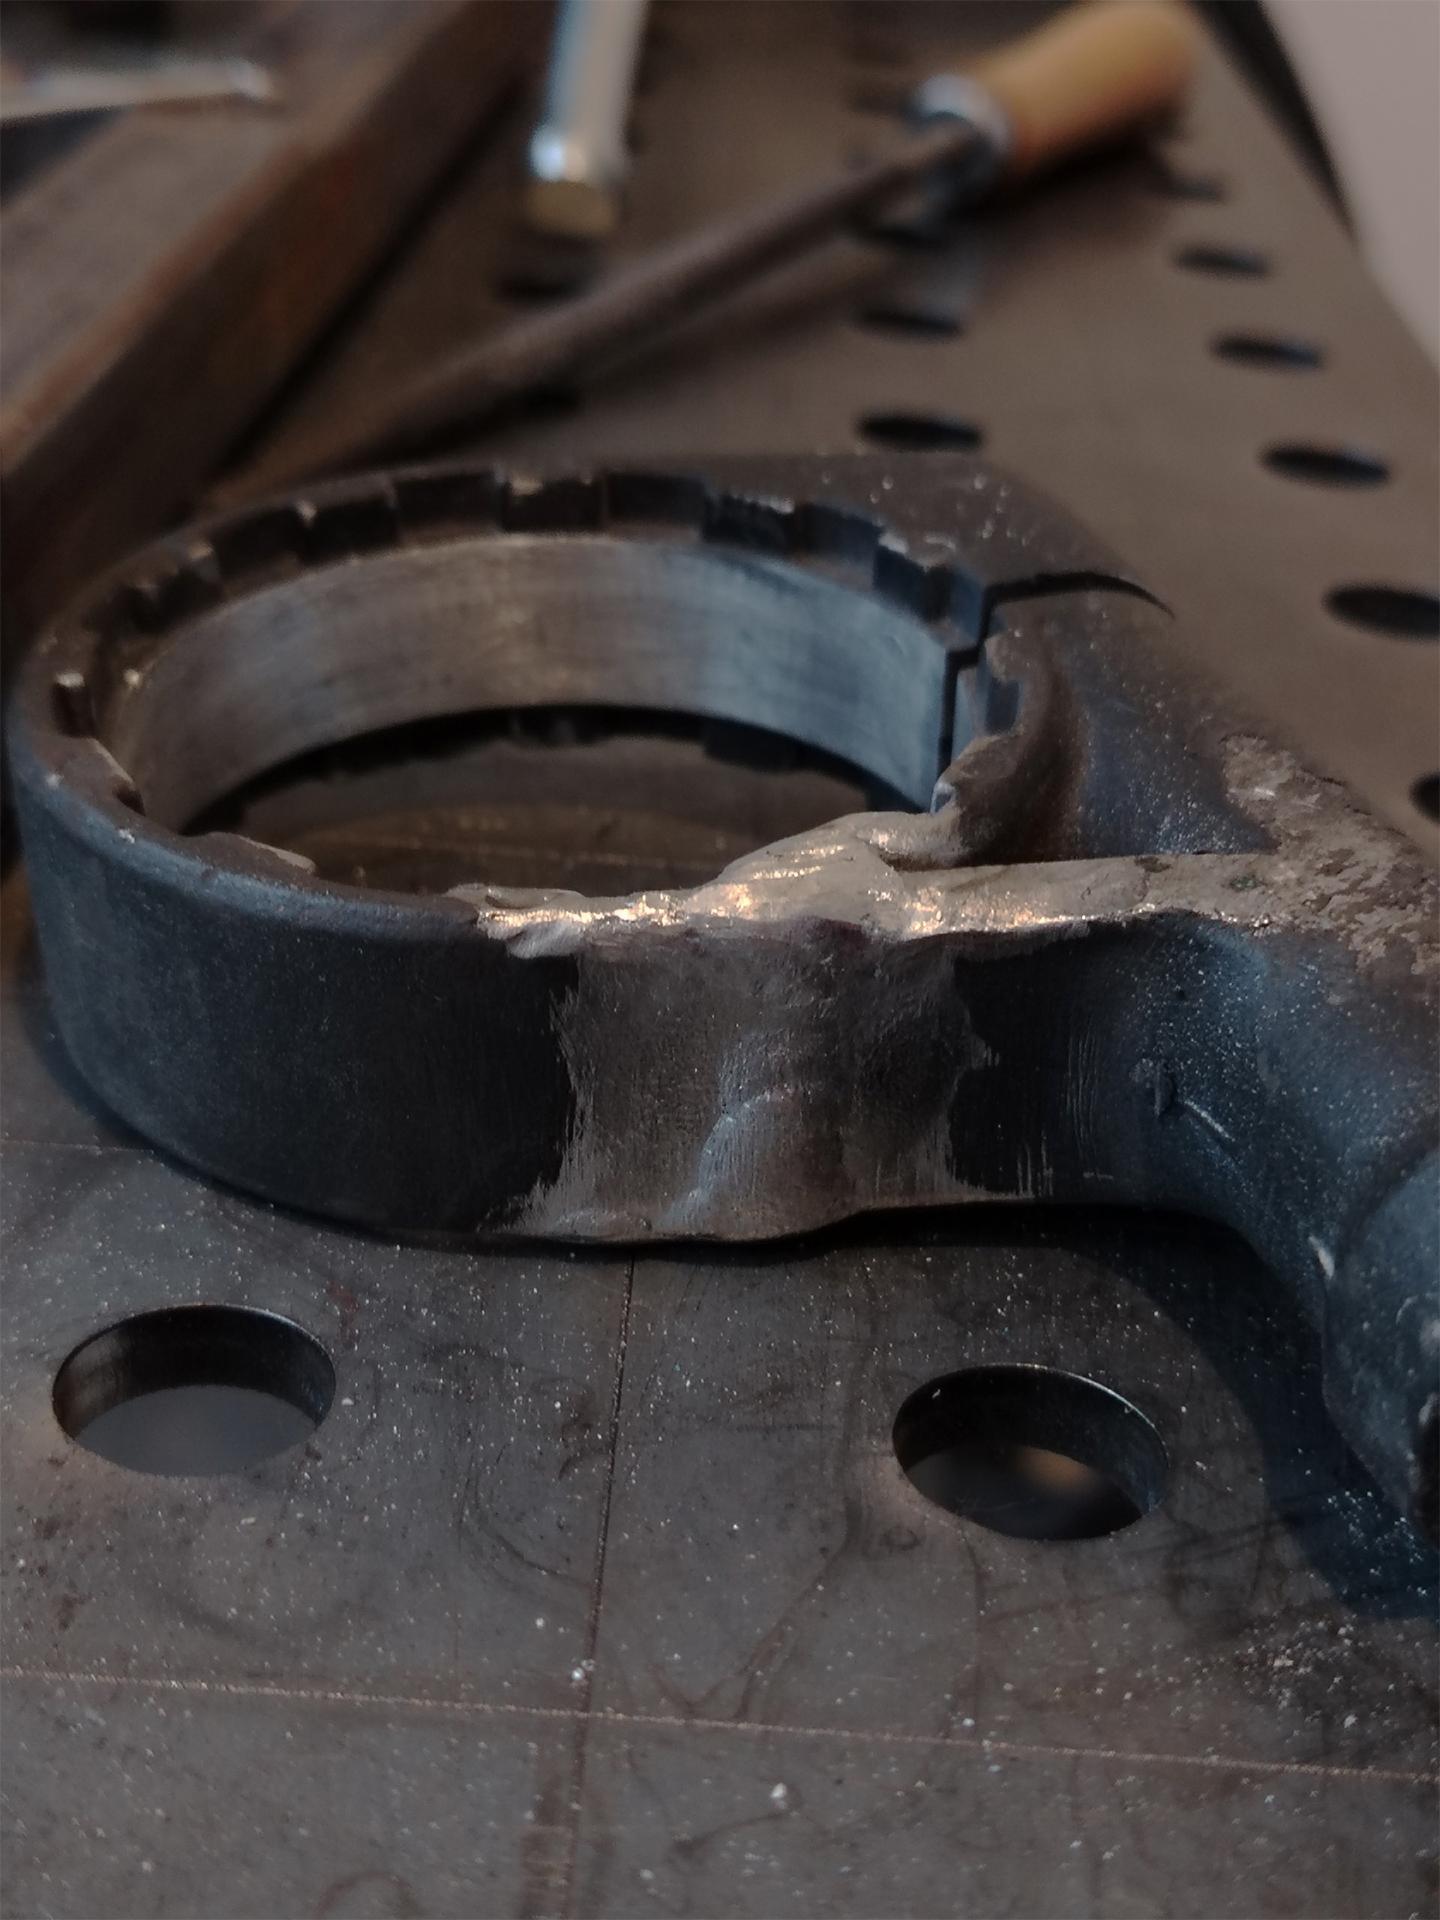
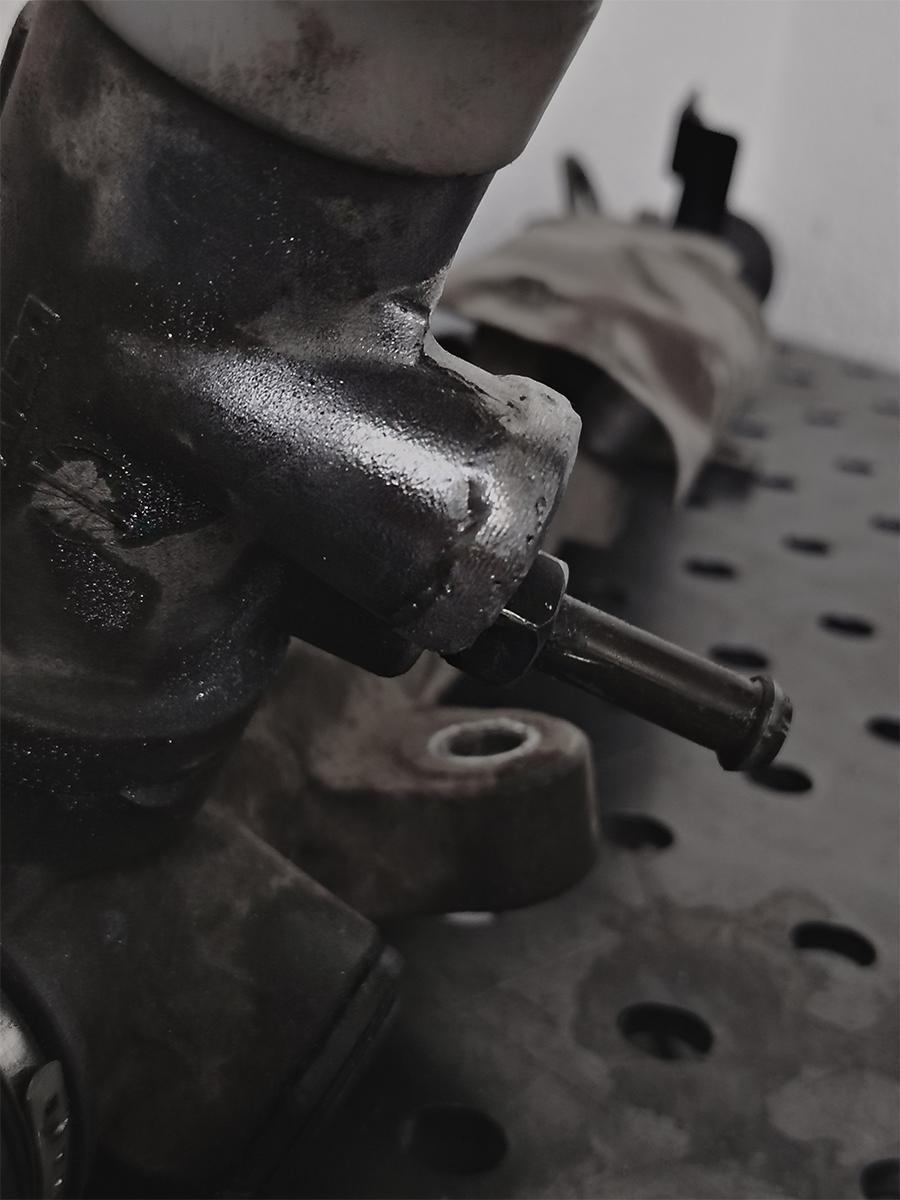
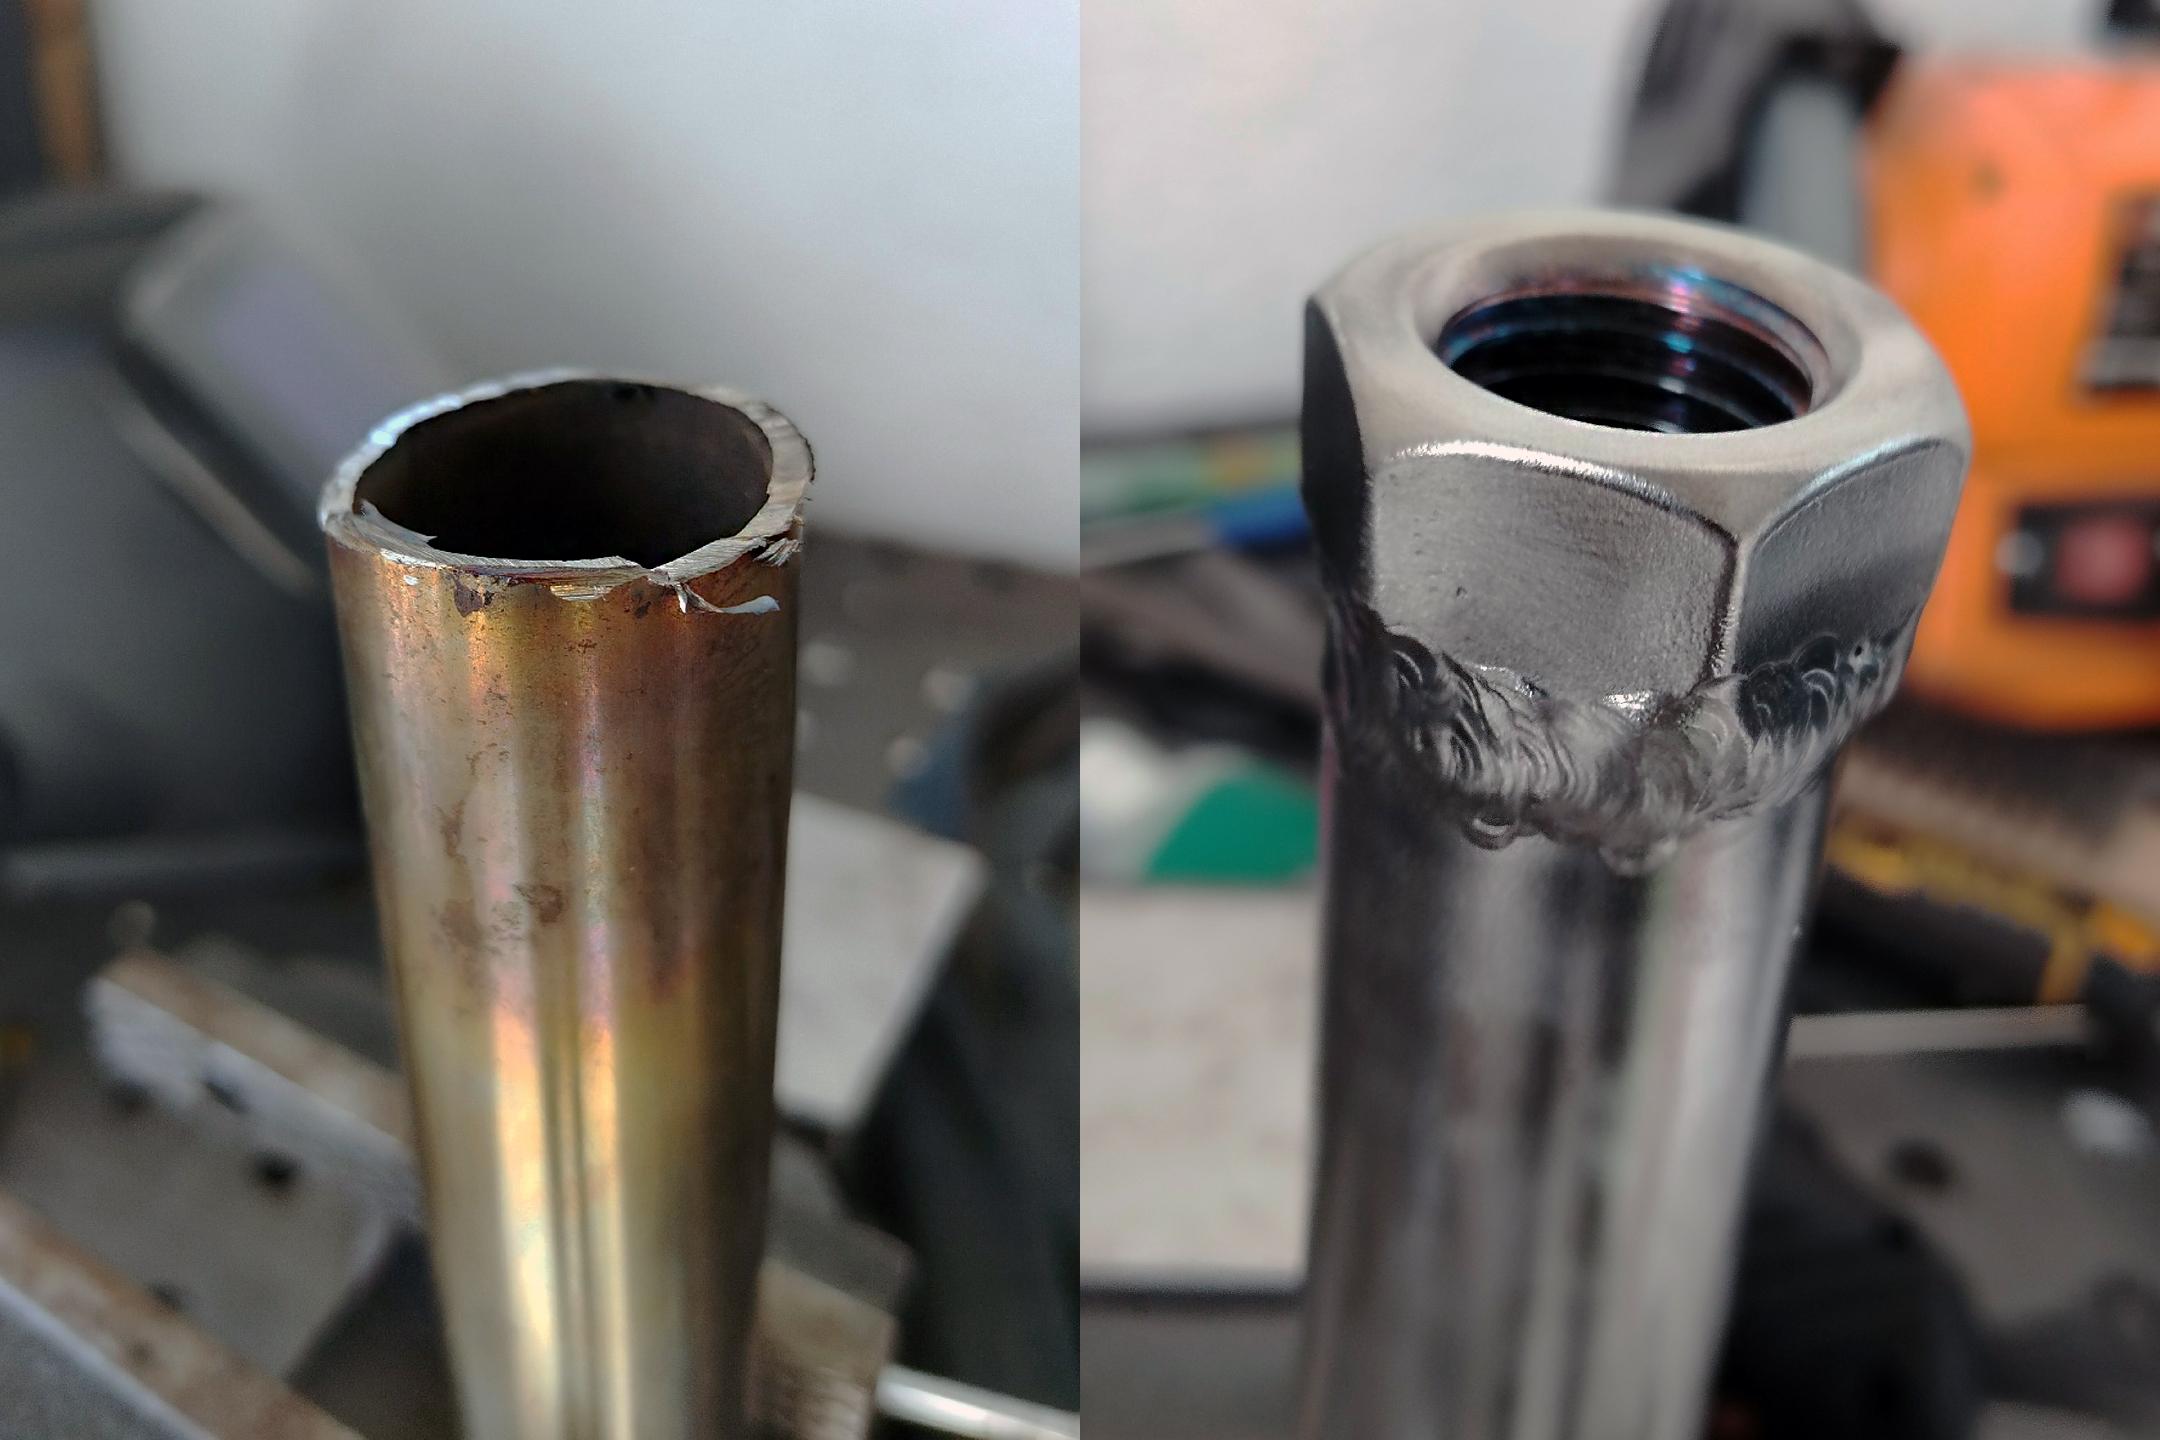
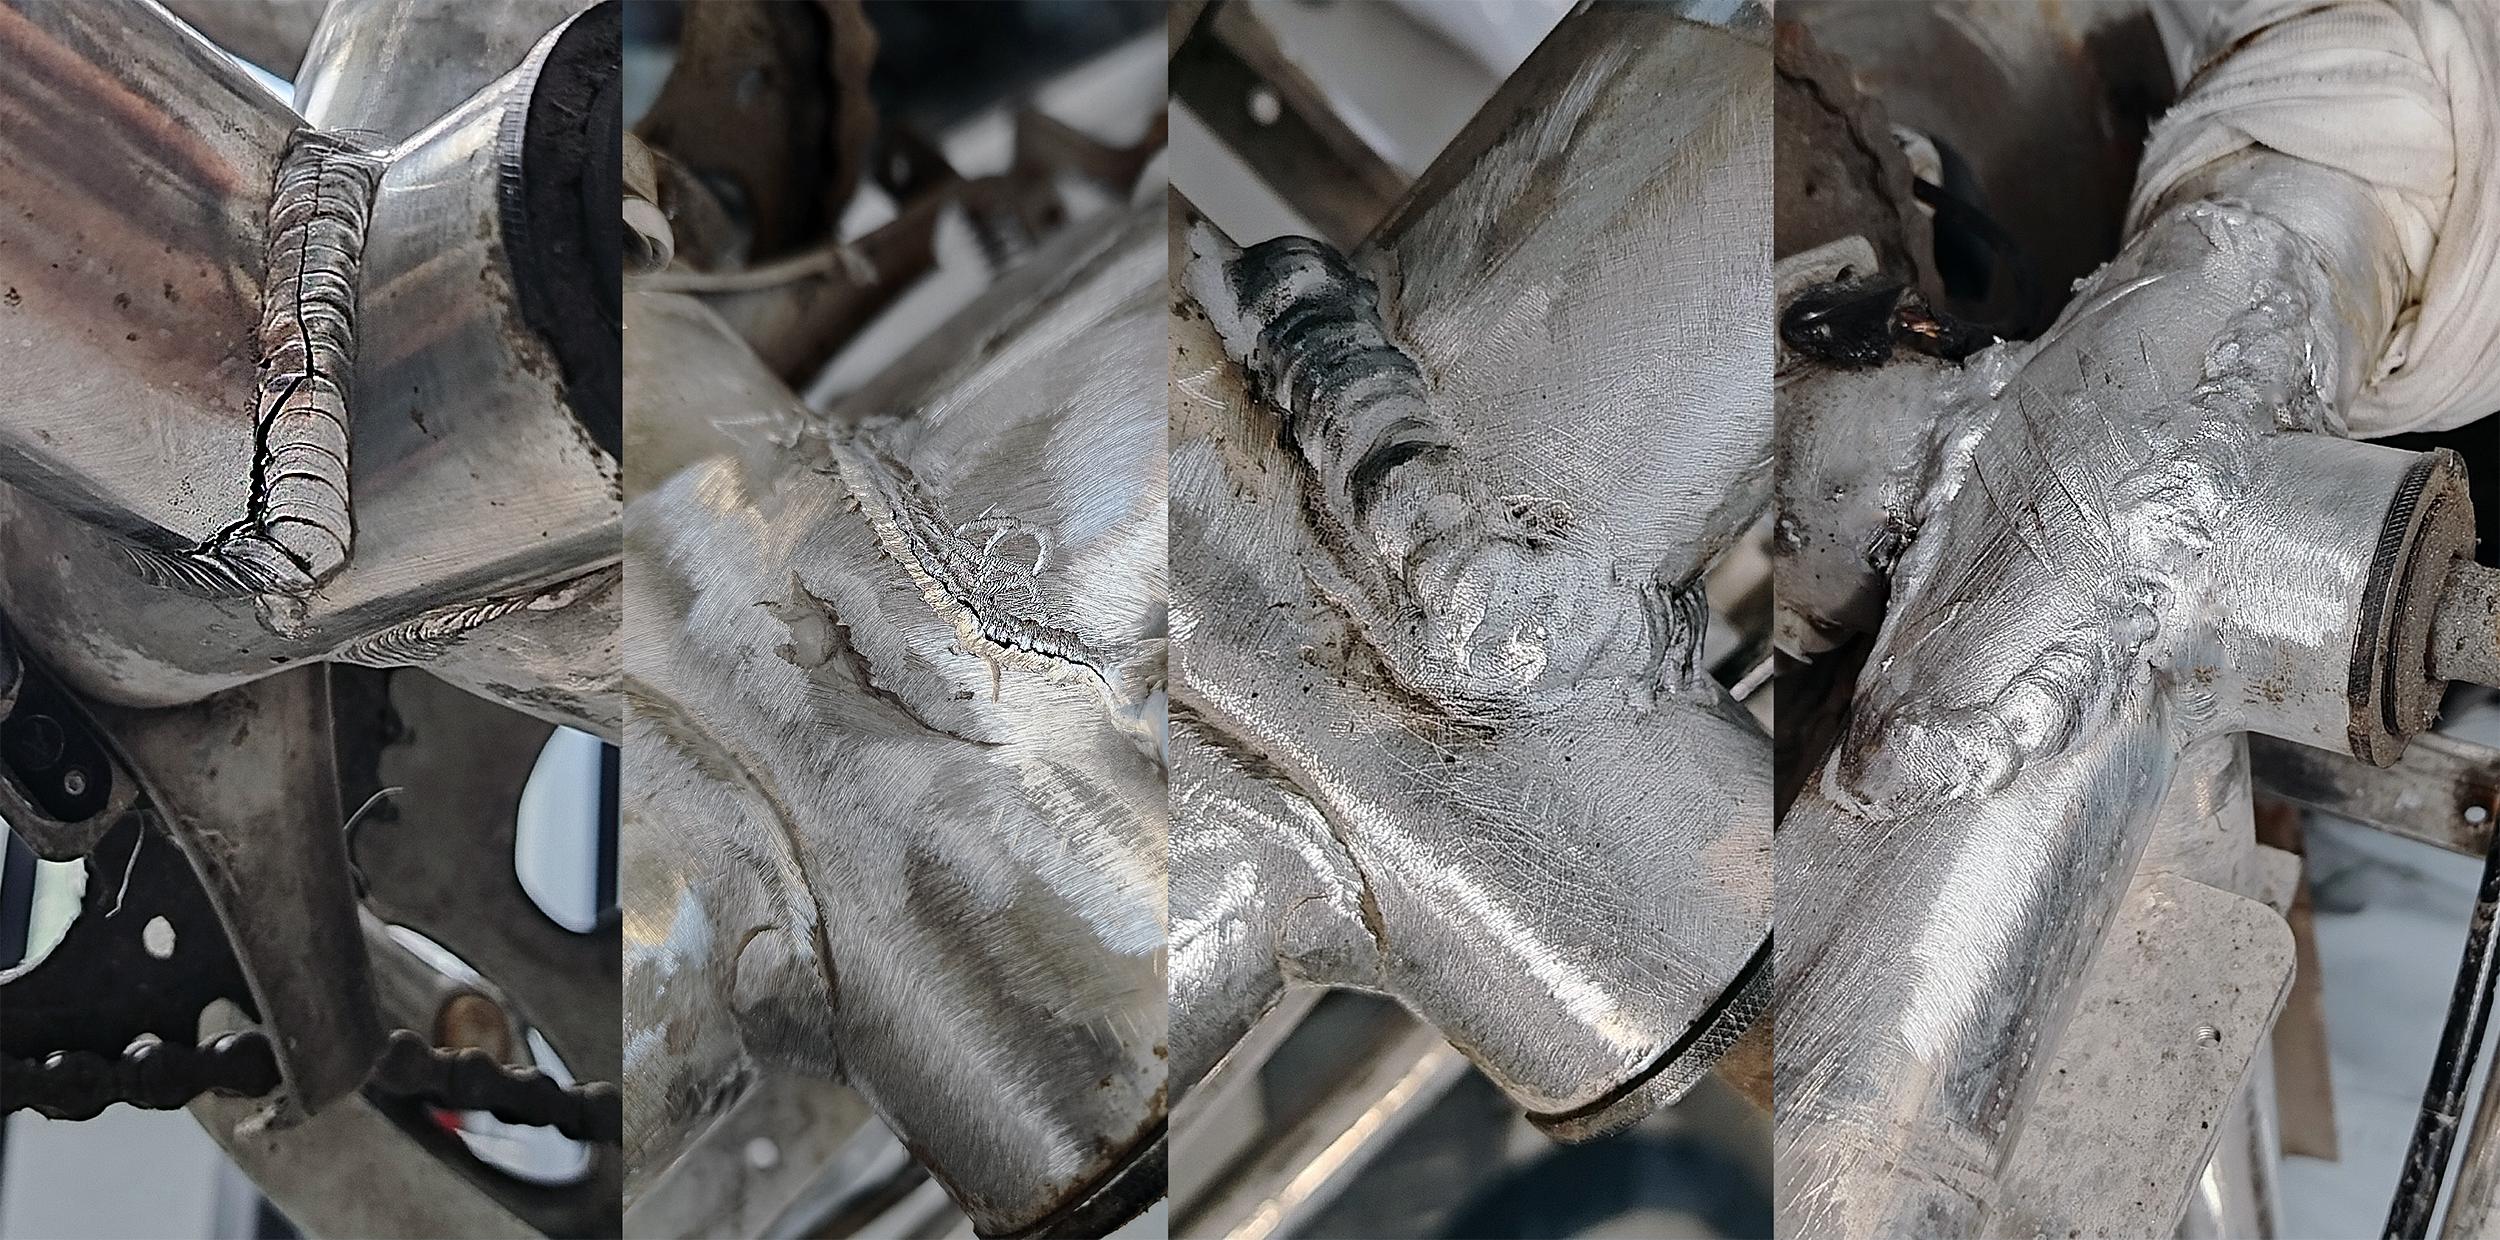
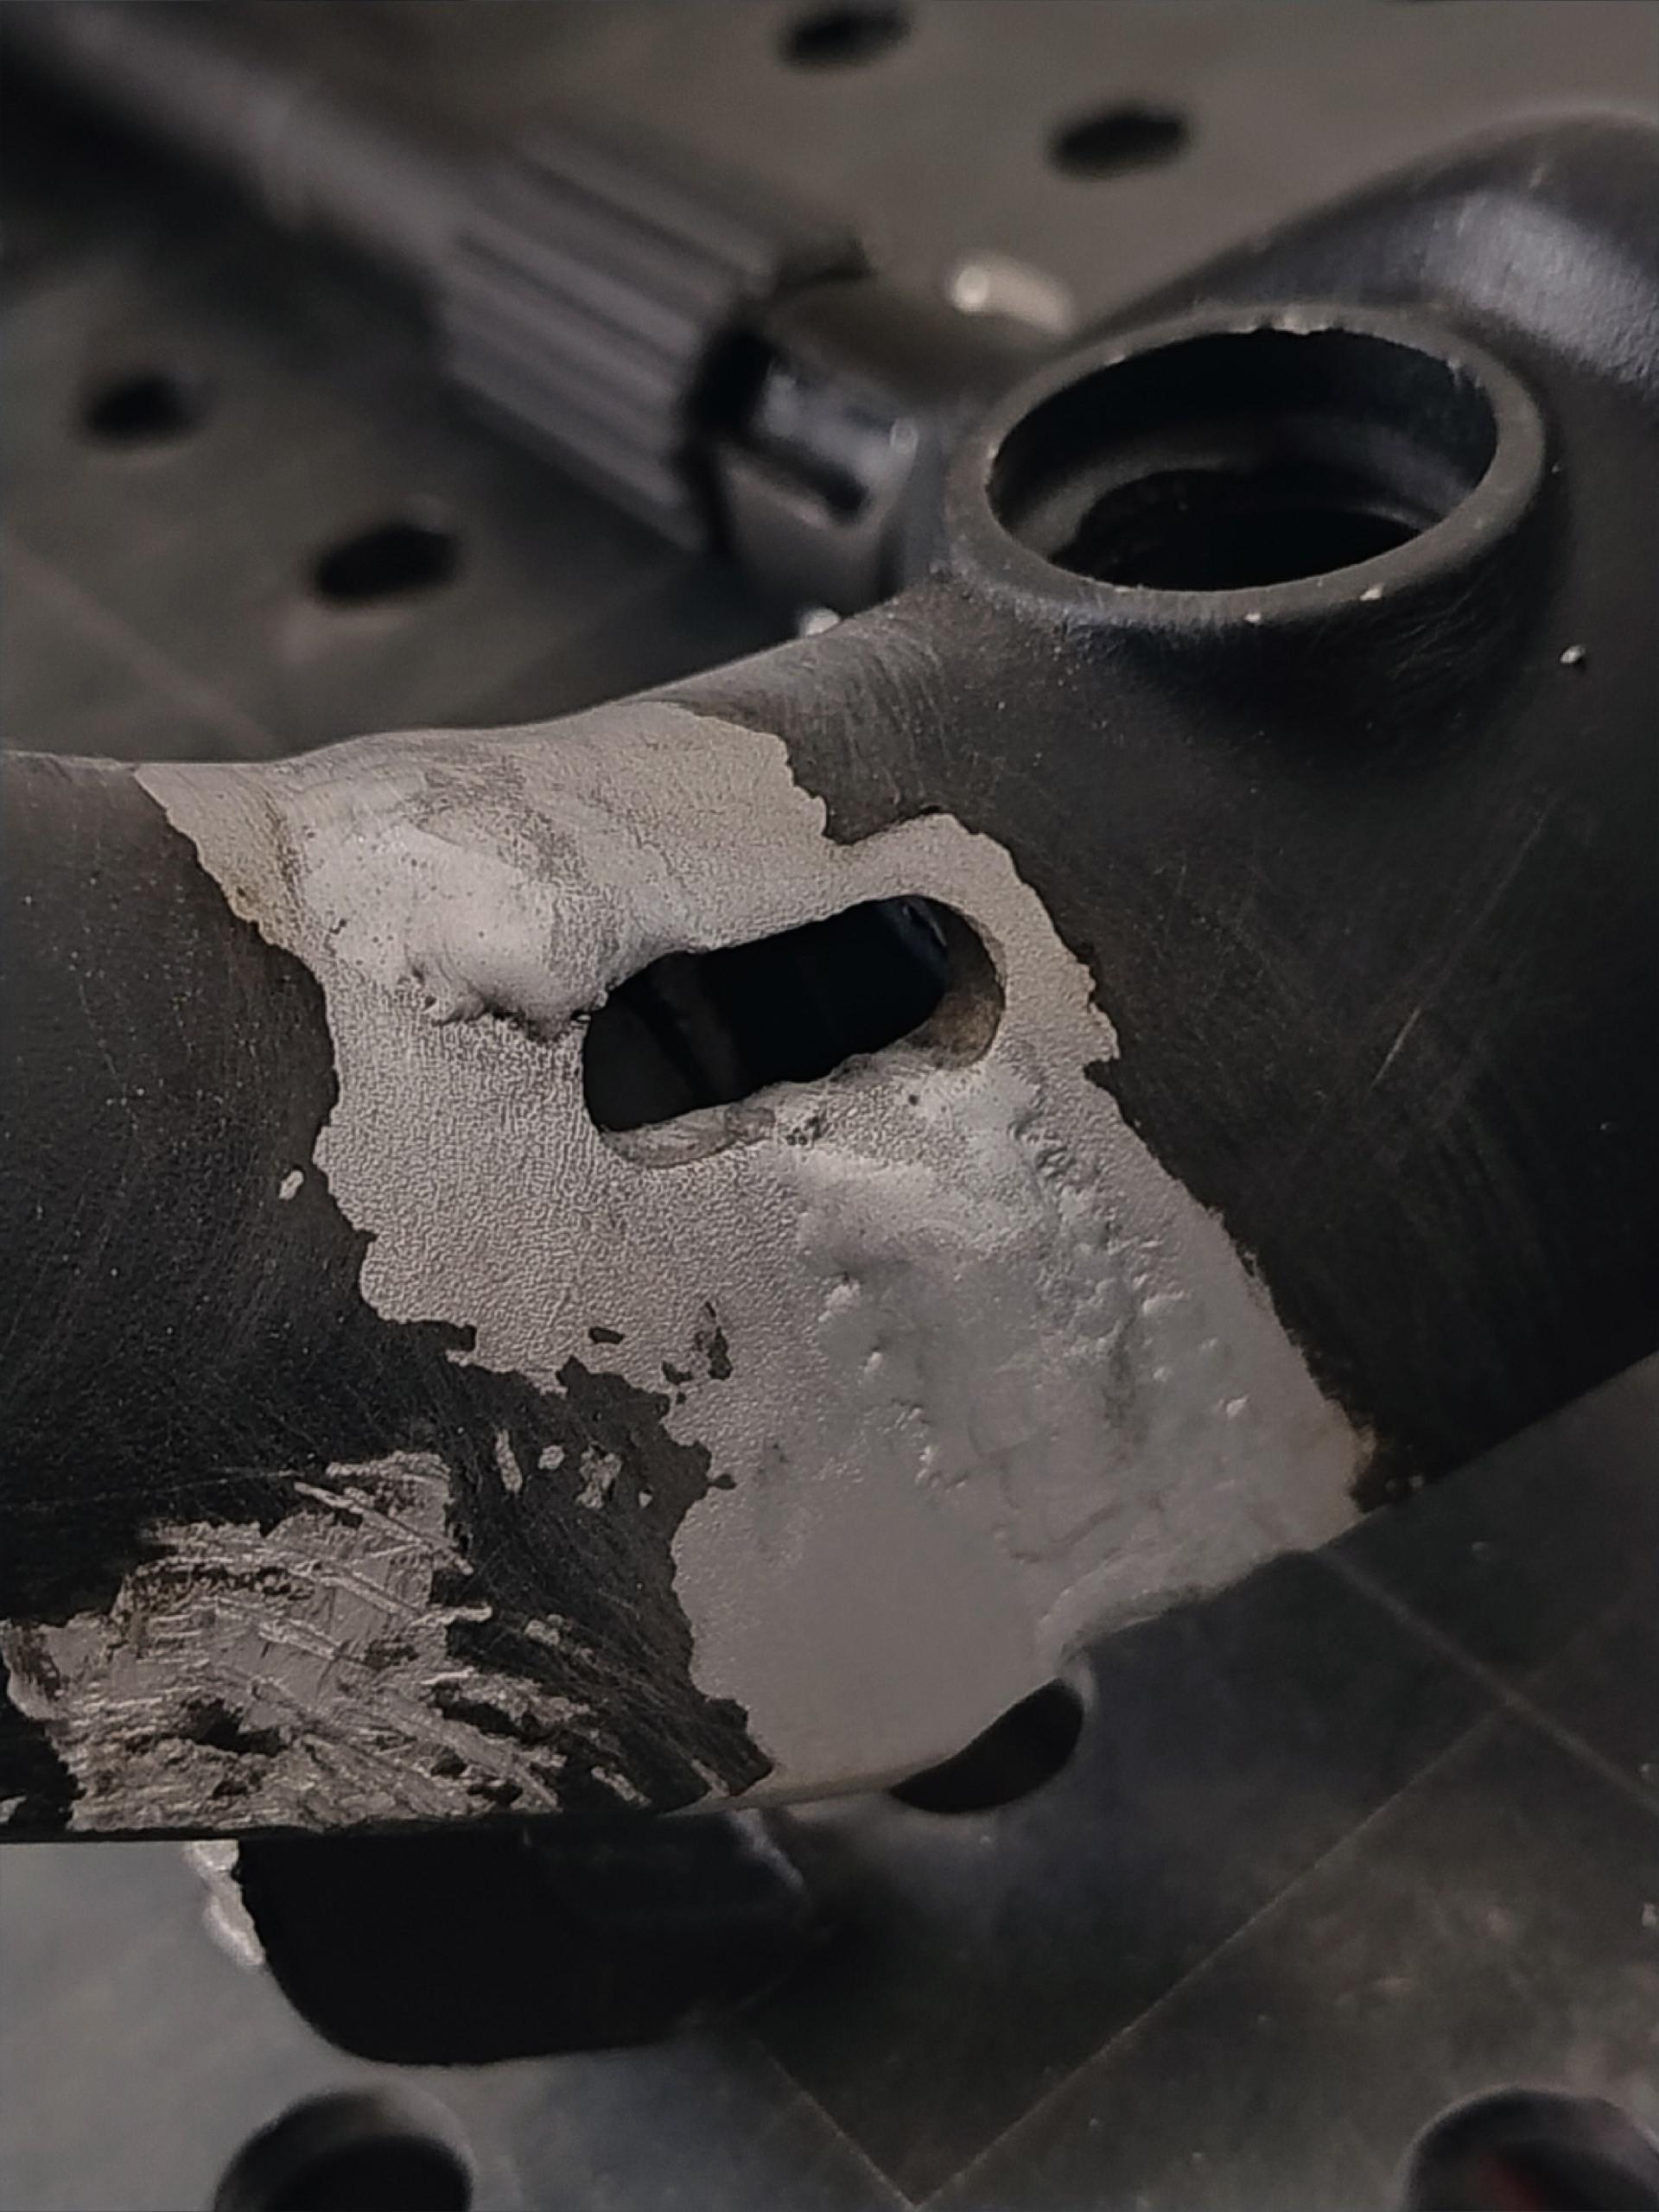
Реальные работы «ЧИСТЫЙ ШОВ». Нажмите на фотографию, чтобы открыть её полностью.
TIG Аргонная сварка
AC/DC Режимы сварки
10-200А Диапазон тока
250Гц Частота AC
МОДУЛЬ_04 / ПРОЦЕСС

Как проходит работа

ШАГ_01

ЗАПРОС

Вы отправляете фотографию, размеры детали и описание задачи.

ШАГ_02

АНАЛИЗ

Определяем металл, толщину, способ сварки и необходимые параметры.

ШАГ_03

СВАРКА

Настраиваем оборудование и выполняем сварочное соединение.

ШАГ_04

КОНТРОЛЬ

Проверяем результат и передаём готовую деталь.

МОДУЛЬ_05 / КОНТАКТЫ

Связаться

Отправьте фотографию детали и кратко опишите задачу. Чем больше информации есть на старте, тем быстрее можно определить способ работы.
ТЕЛЕФОН +7 905 673-99-24
АДРЕС Тюмень, ул. 50 лет Октября, 63г
РЕЖИМ ПО ПРЕДВАРИТЕЛЬНОЙ ДОГОВОРЁННОСТИ
МЕСТОПОЛОЖЕНИЕ
ТЮМЕНЬ / 50 ЛЕТ ОКТЯБРЯ, 63Г
image altimage altimage altimage altimage altimage altimage altimage altimage altimage altimage altimage altimage altimage altimage altimage altimage altimage alt