АЛЮМИНИЙ
Сварка алюминиевых деталей на переменном токе. Контроль тепловложения, проплавления и геометрии шва.
| PARAMETER | YOUR SUCCESSFUL SETTINGS | REFERENCE SETTINGS |
|---|
 // СВАРКА В ТЮМЕНИ
Аргонная сварка алюминия, нержавеющей стали и металла в Тюмени. Точный подбор режима, контроль тепловложения и аккуратный результат.
Сварка алюминиевых деталей на переменном токе. Контроль тепловложения, проплавления и геометрии шва.
Аргонная сварка нержавеющей стали с контролем перегрева, цвета и формы соединения.
Сварка стальных деталей, рам, конструкций и нестандартных элементов.
Изготовление и ремонт металлических деталей по размерам и задаче.
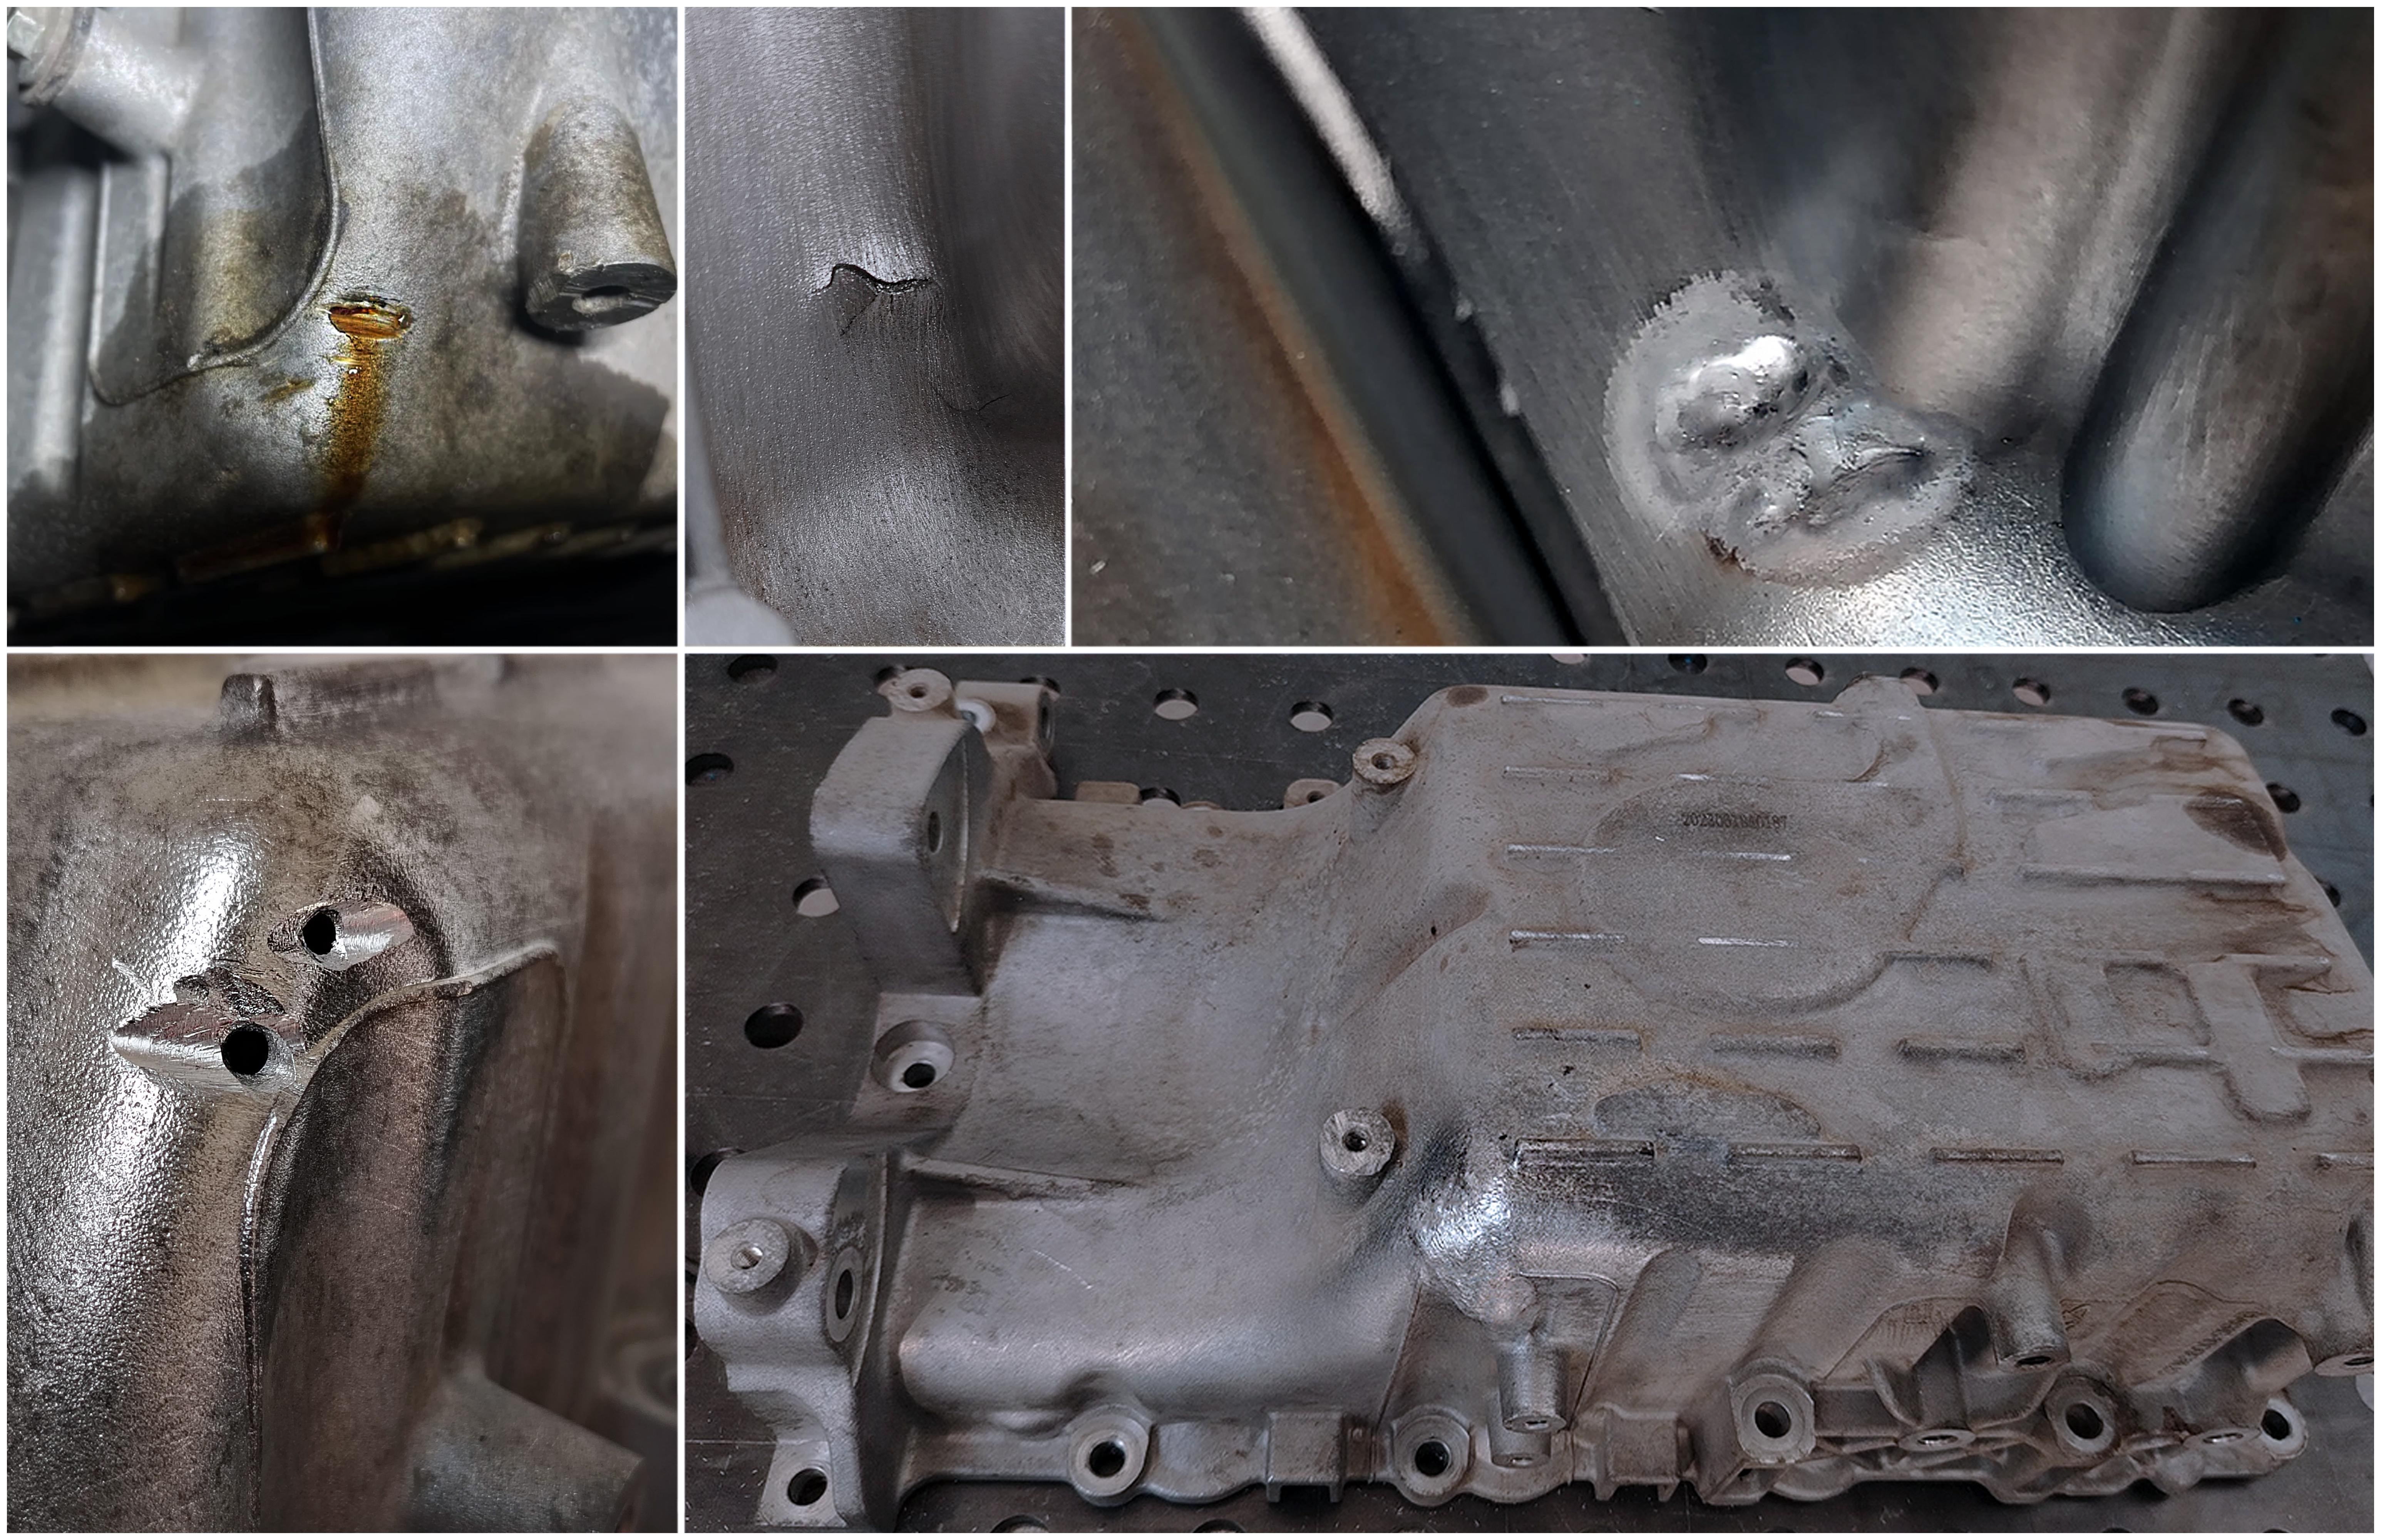
Восстановление треснувших, сломанных и повреждённых металлических деталей.
Выполнение сварочных работ непосредственно на объекте при наличии безопасных условий.
 РАБОТА_01
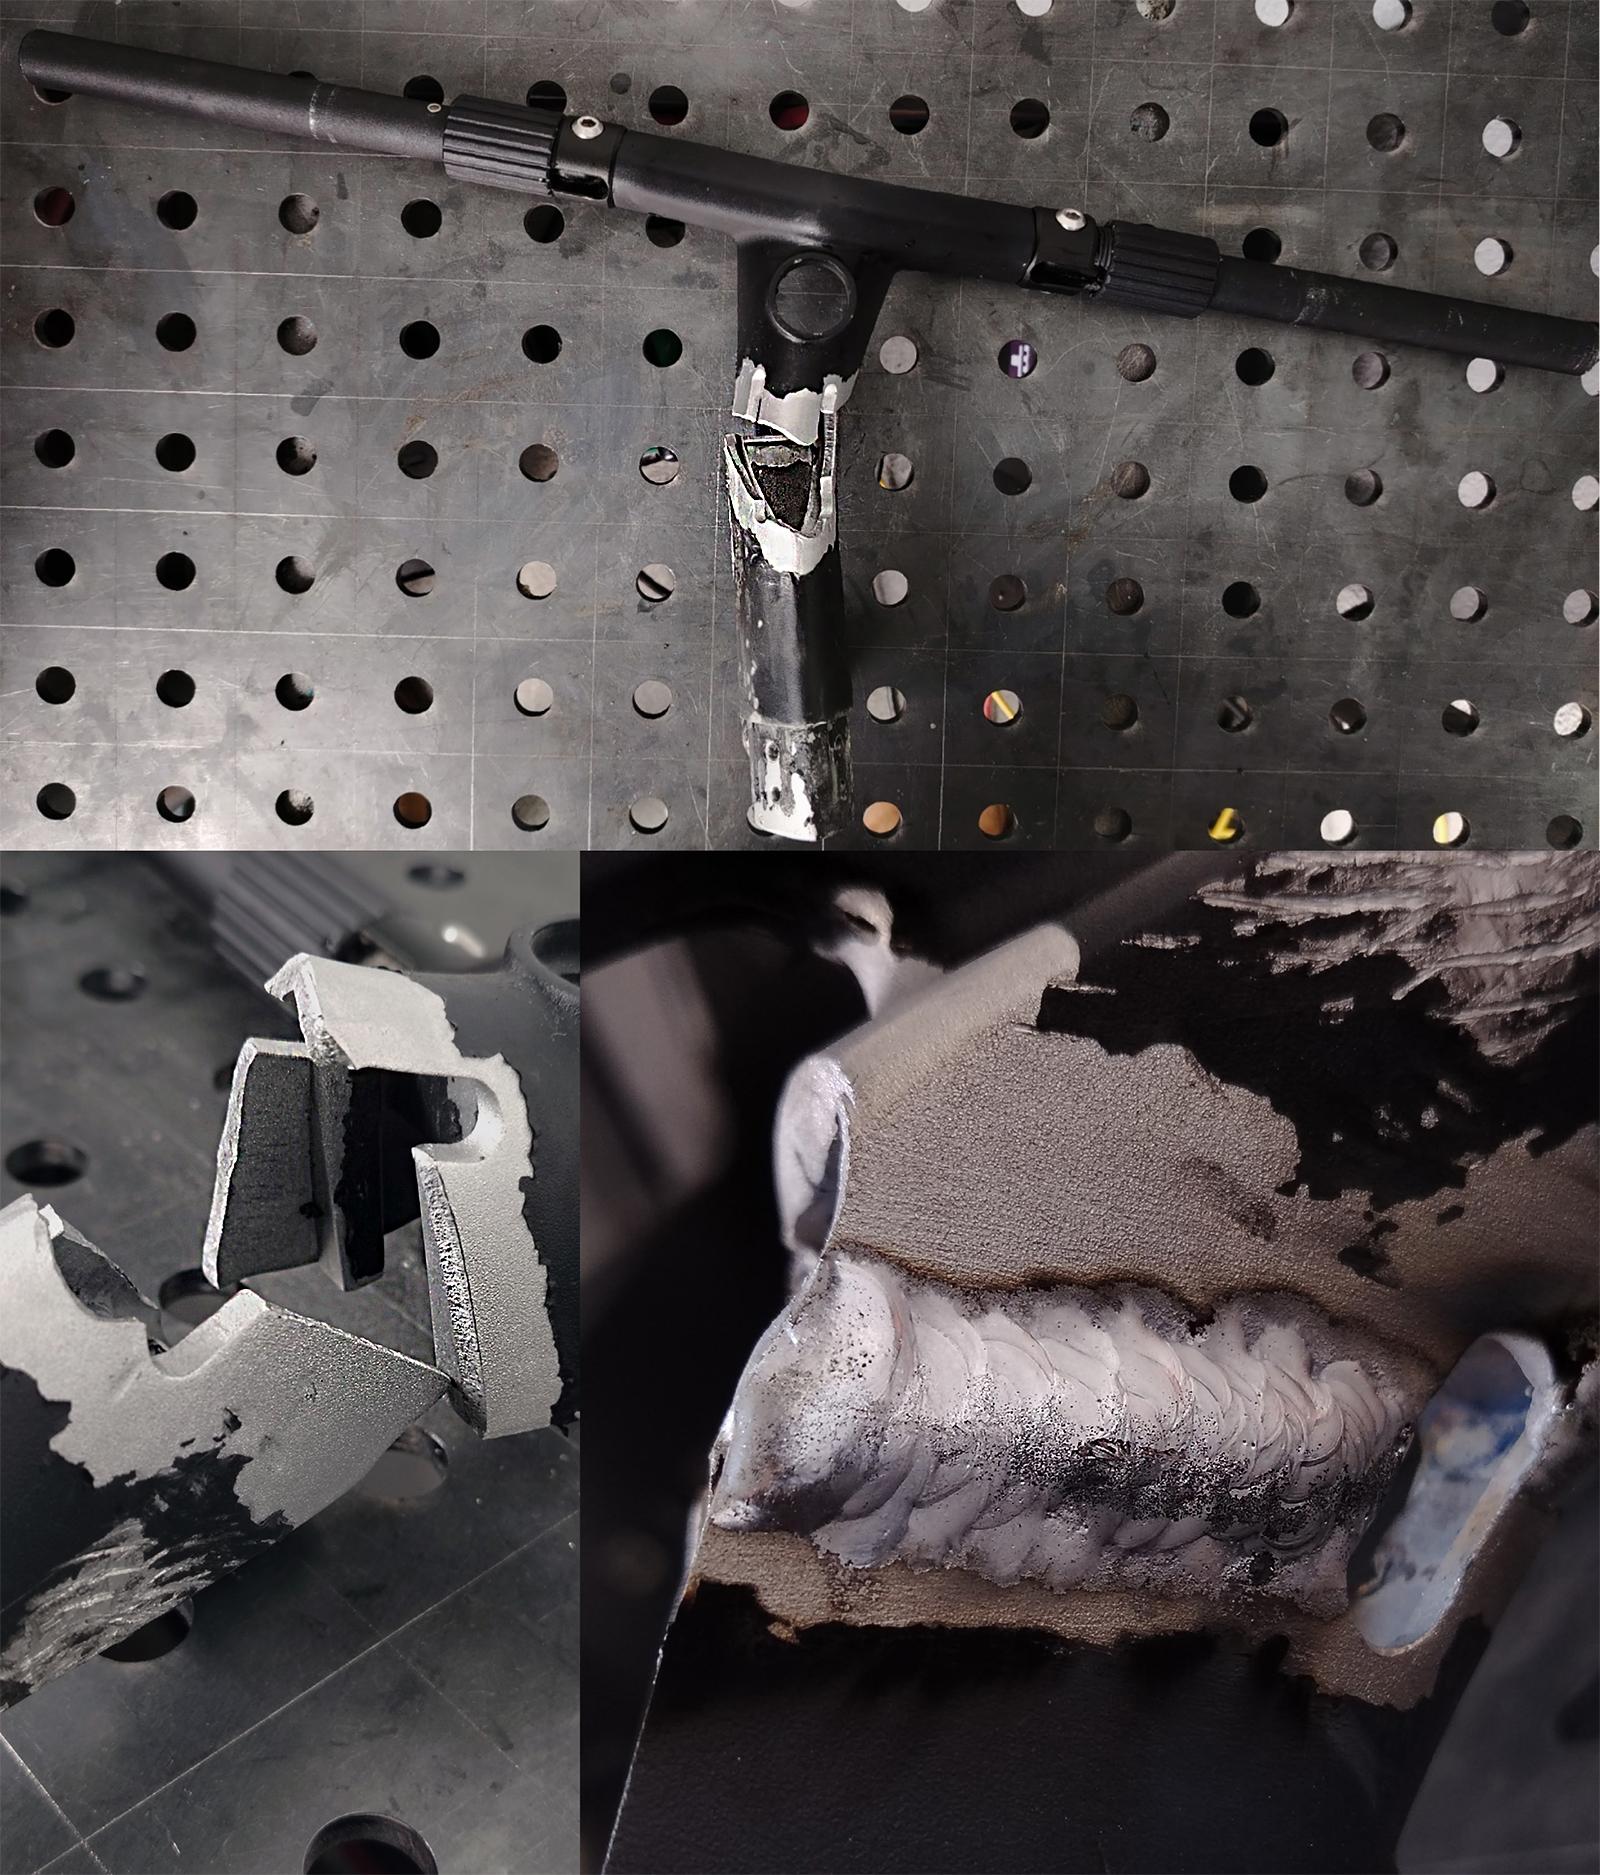 РАБОТА_02
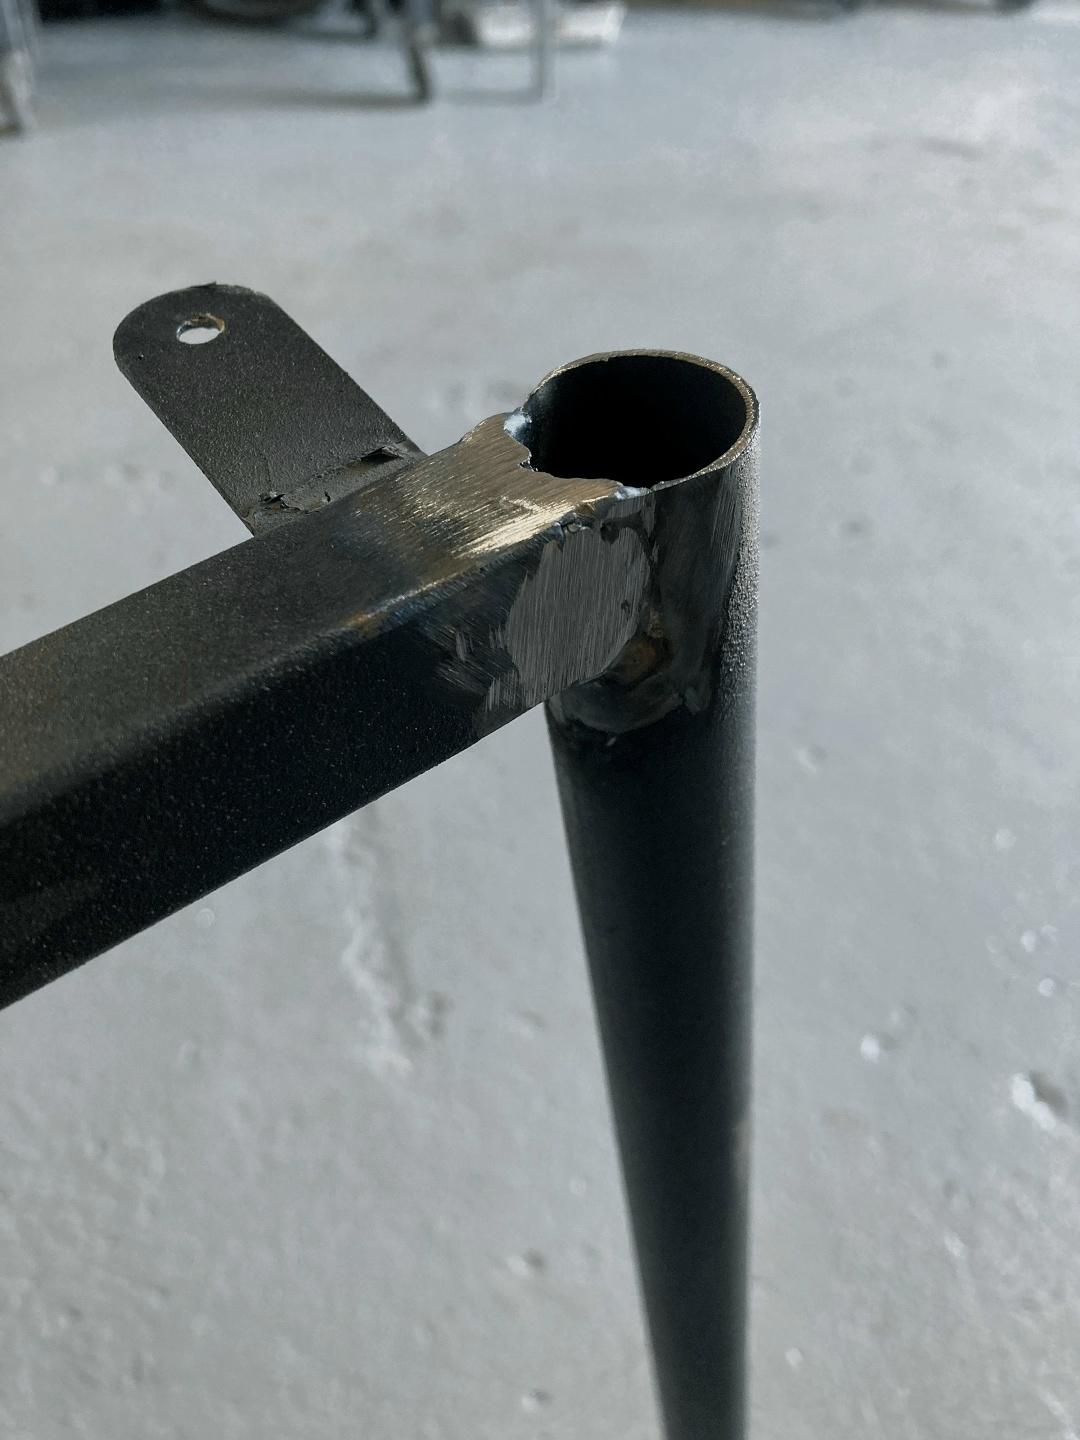 РАБОТА_03
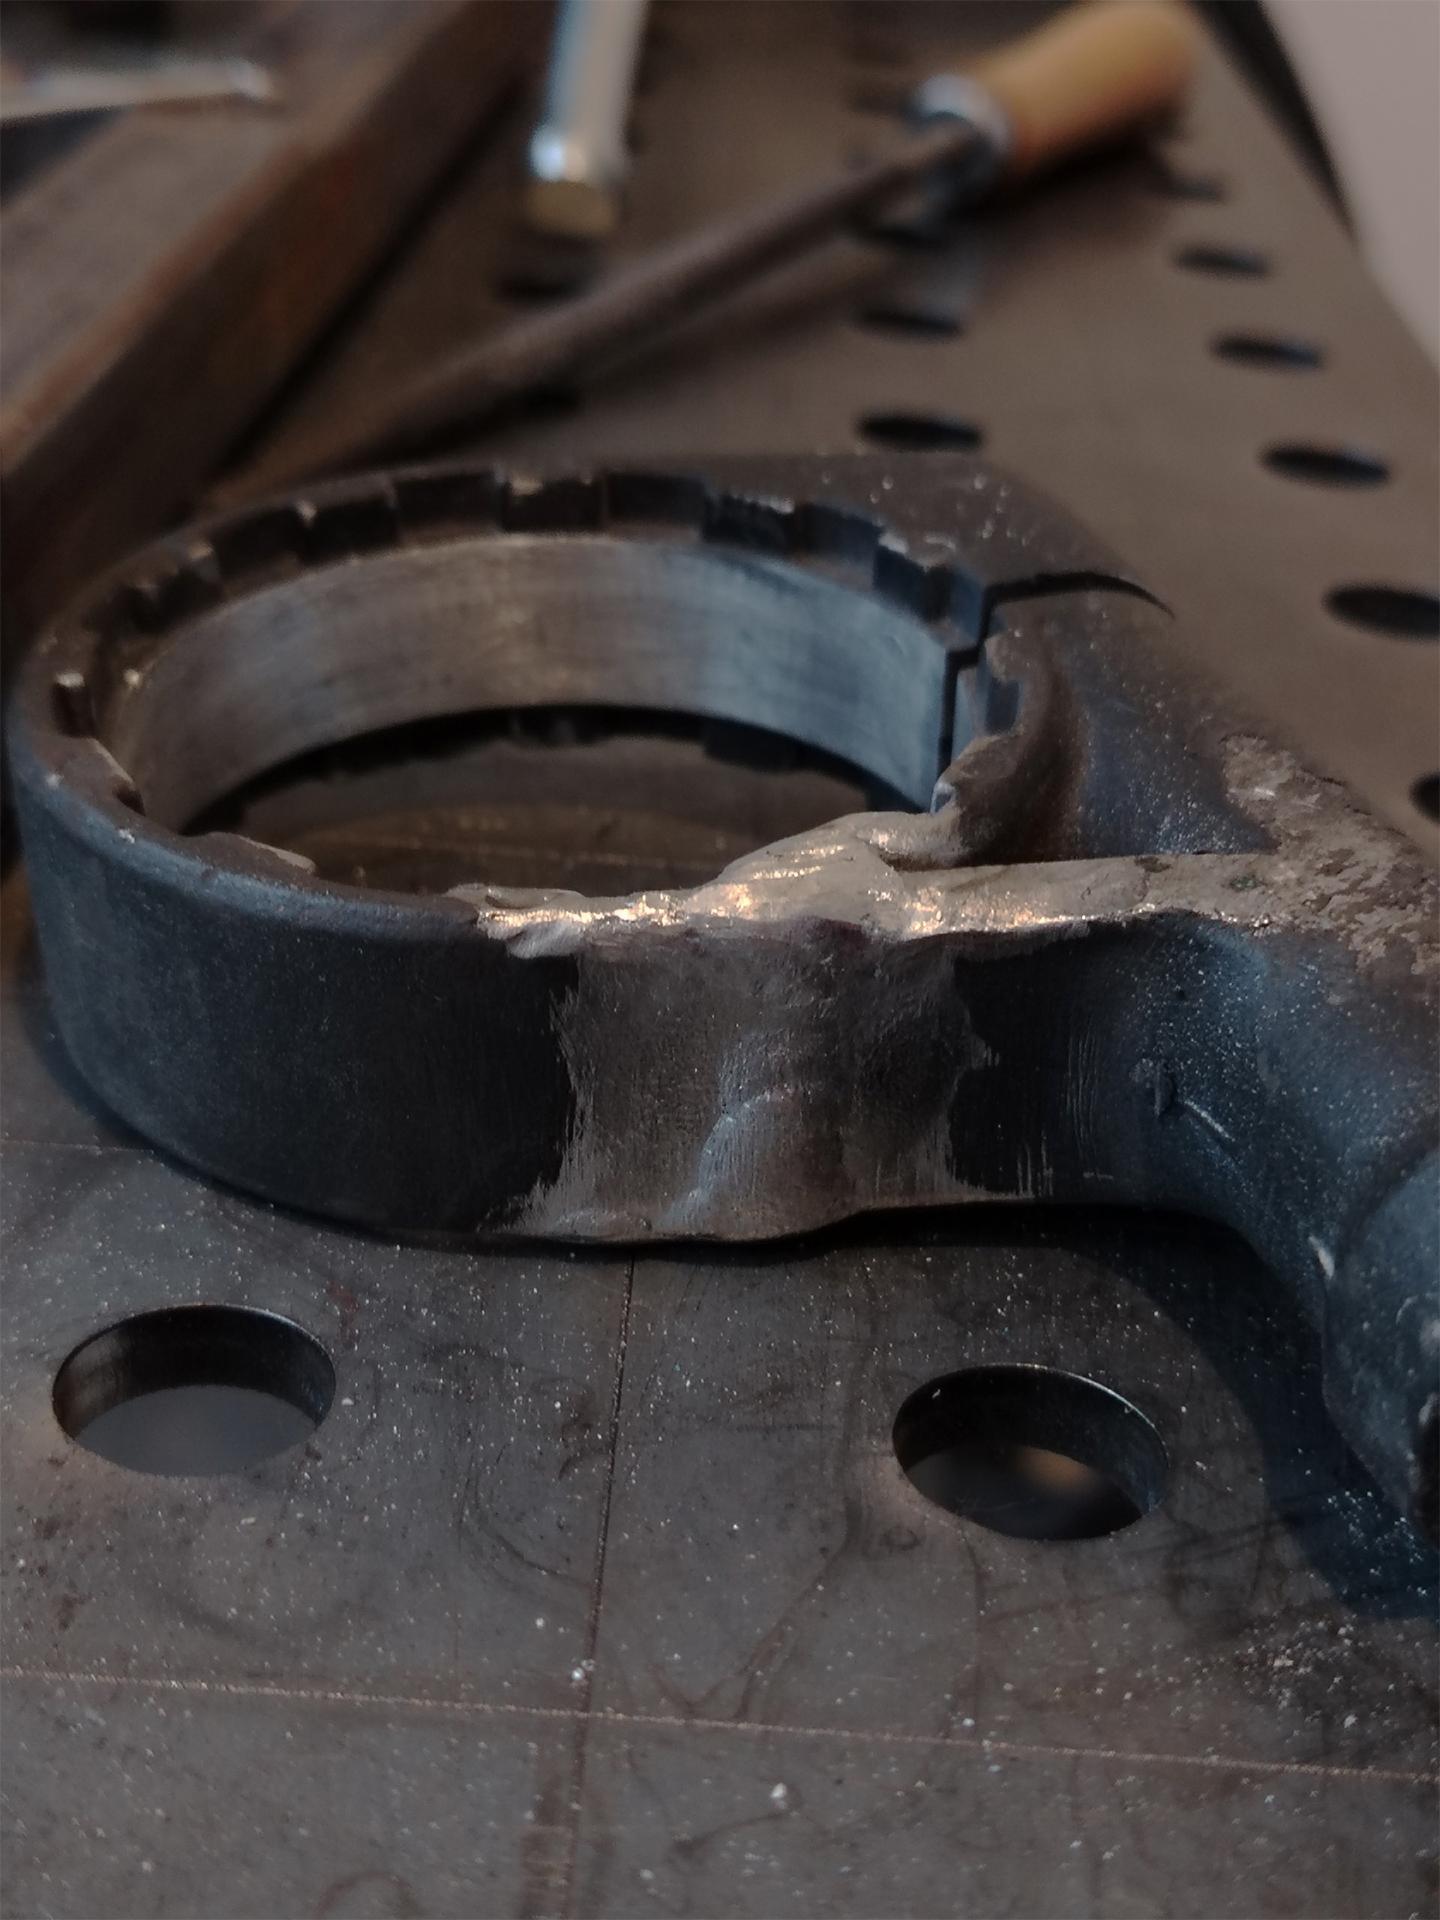 РАБОТА_04
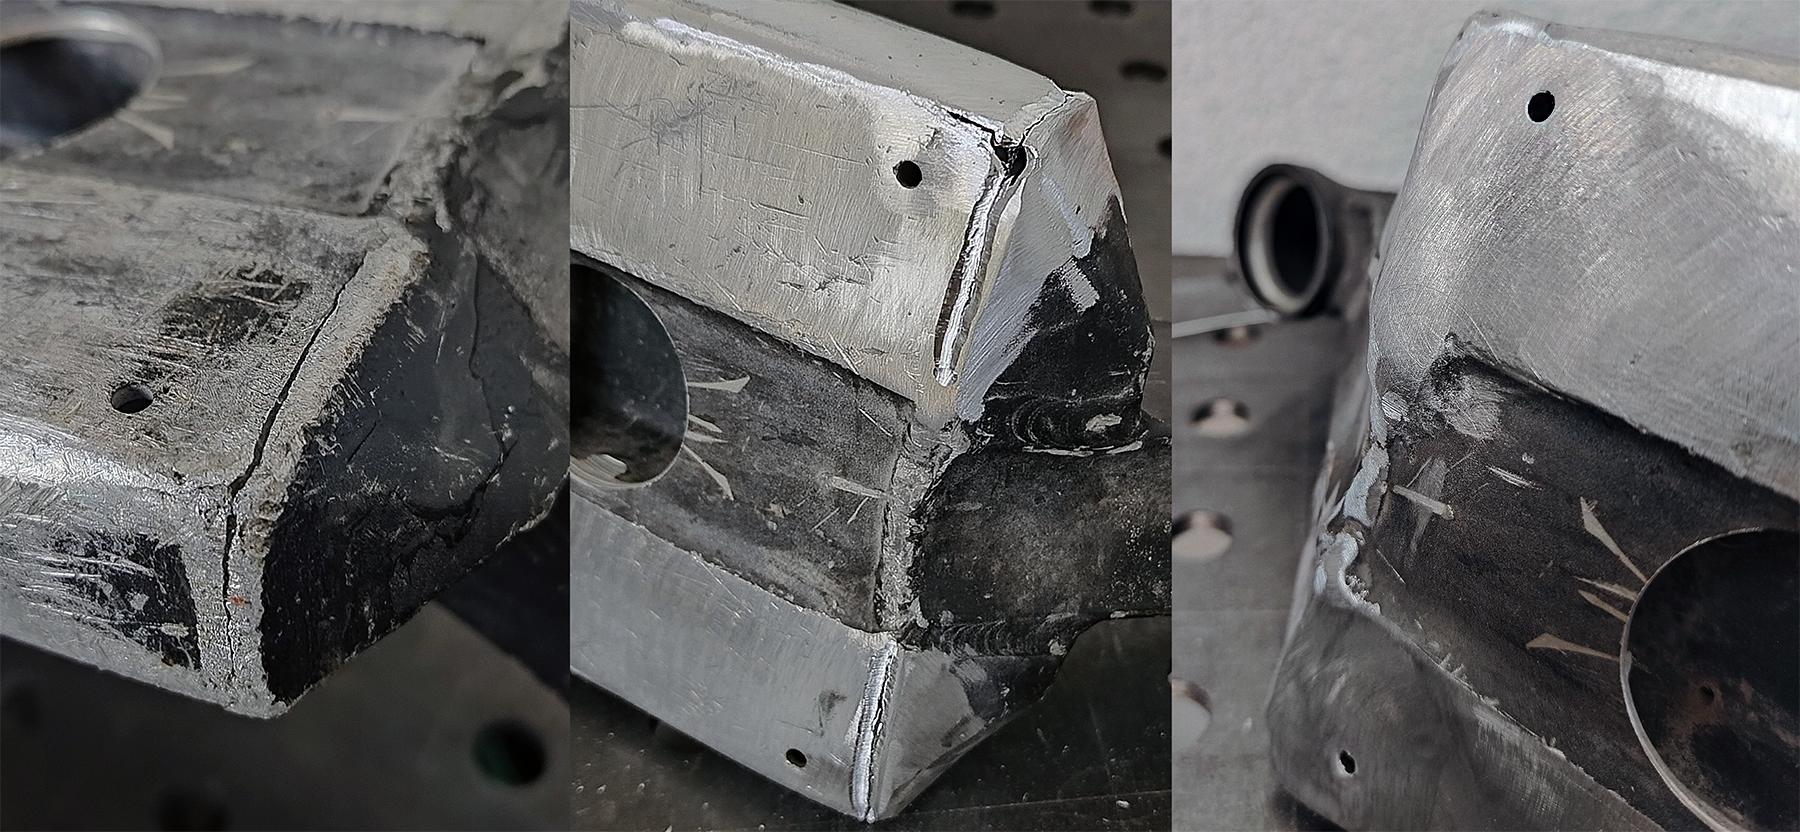 РАБОТА_05
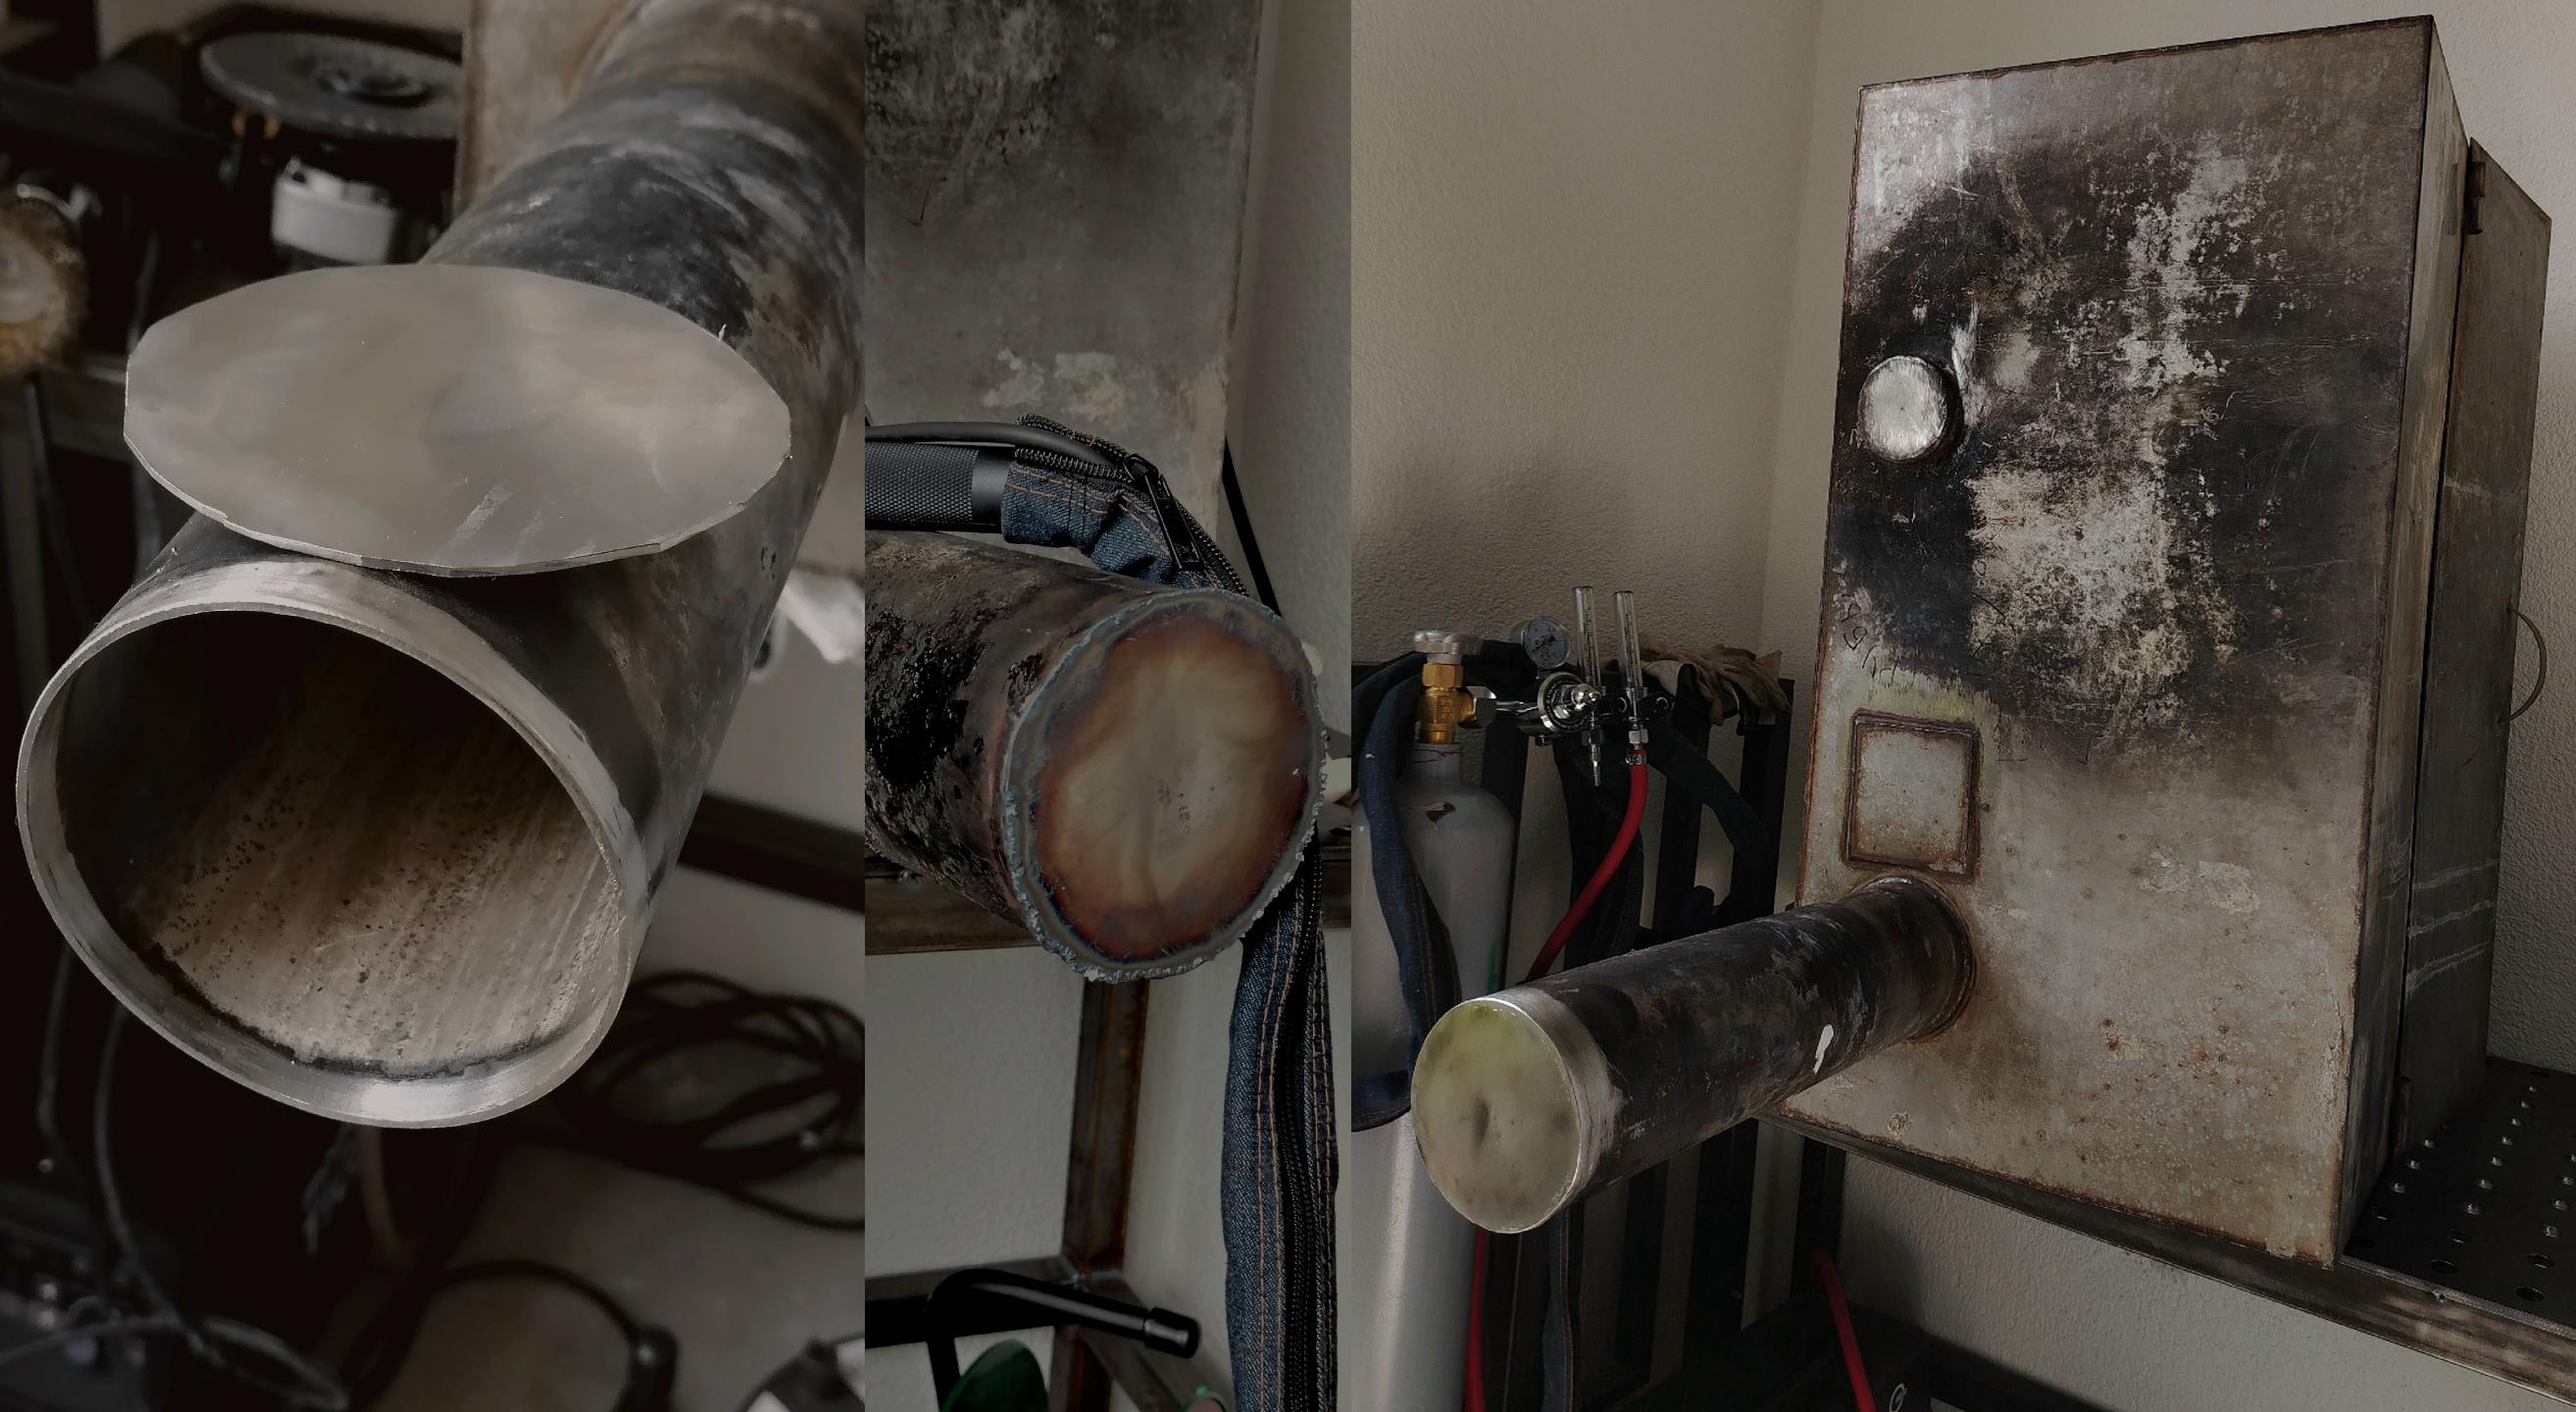 РАБОТА_06
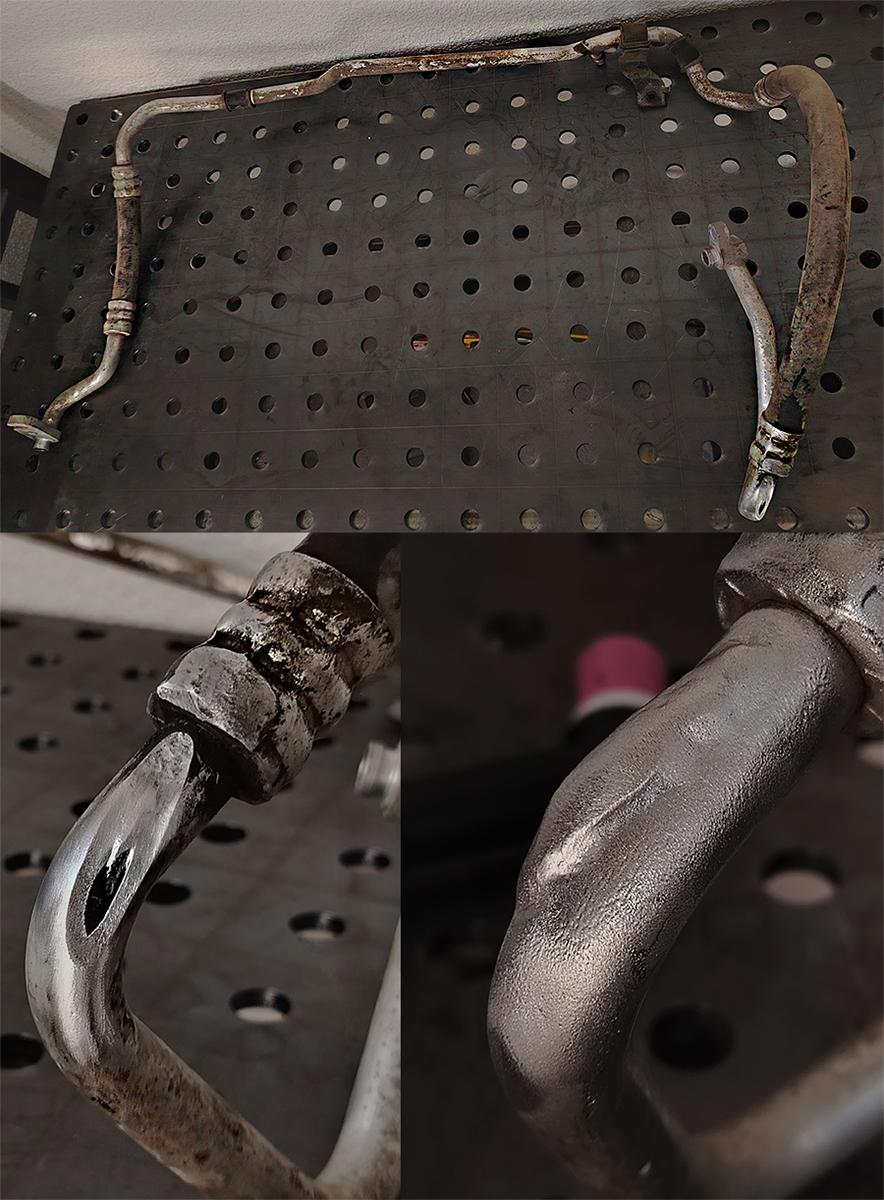 РАБОТА_07
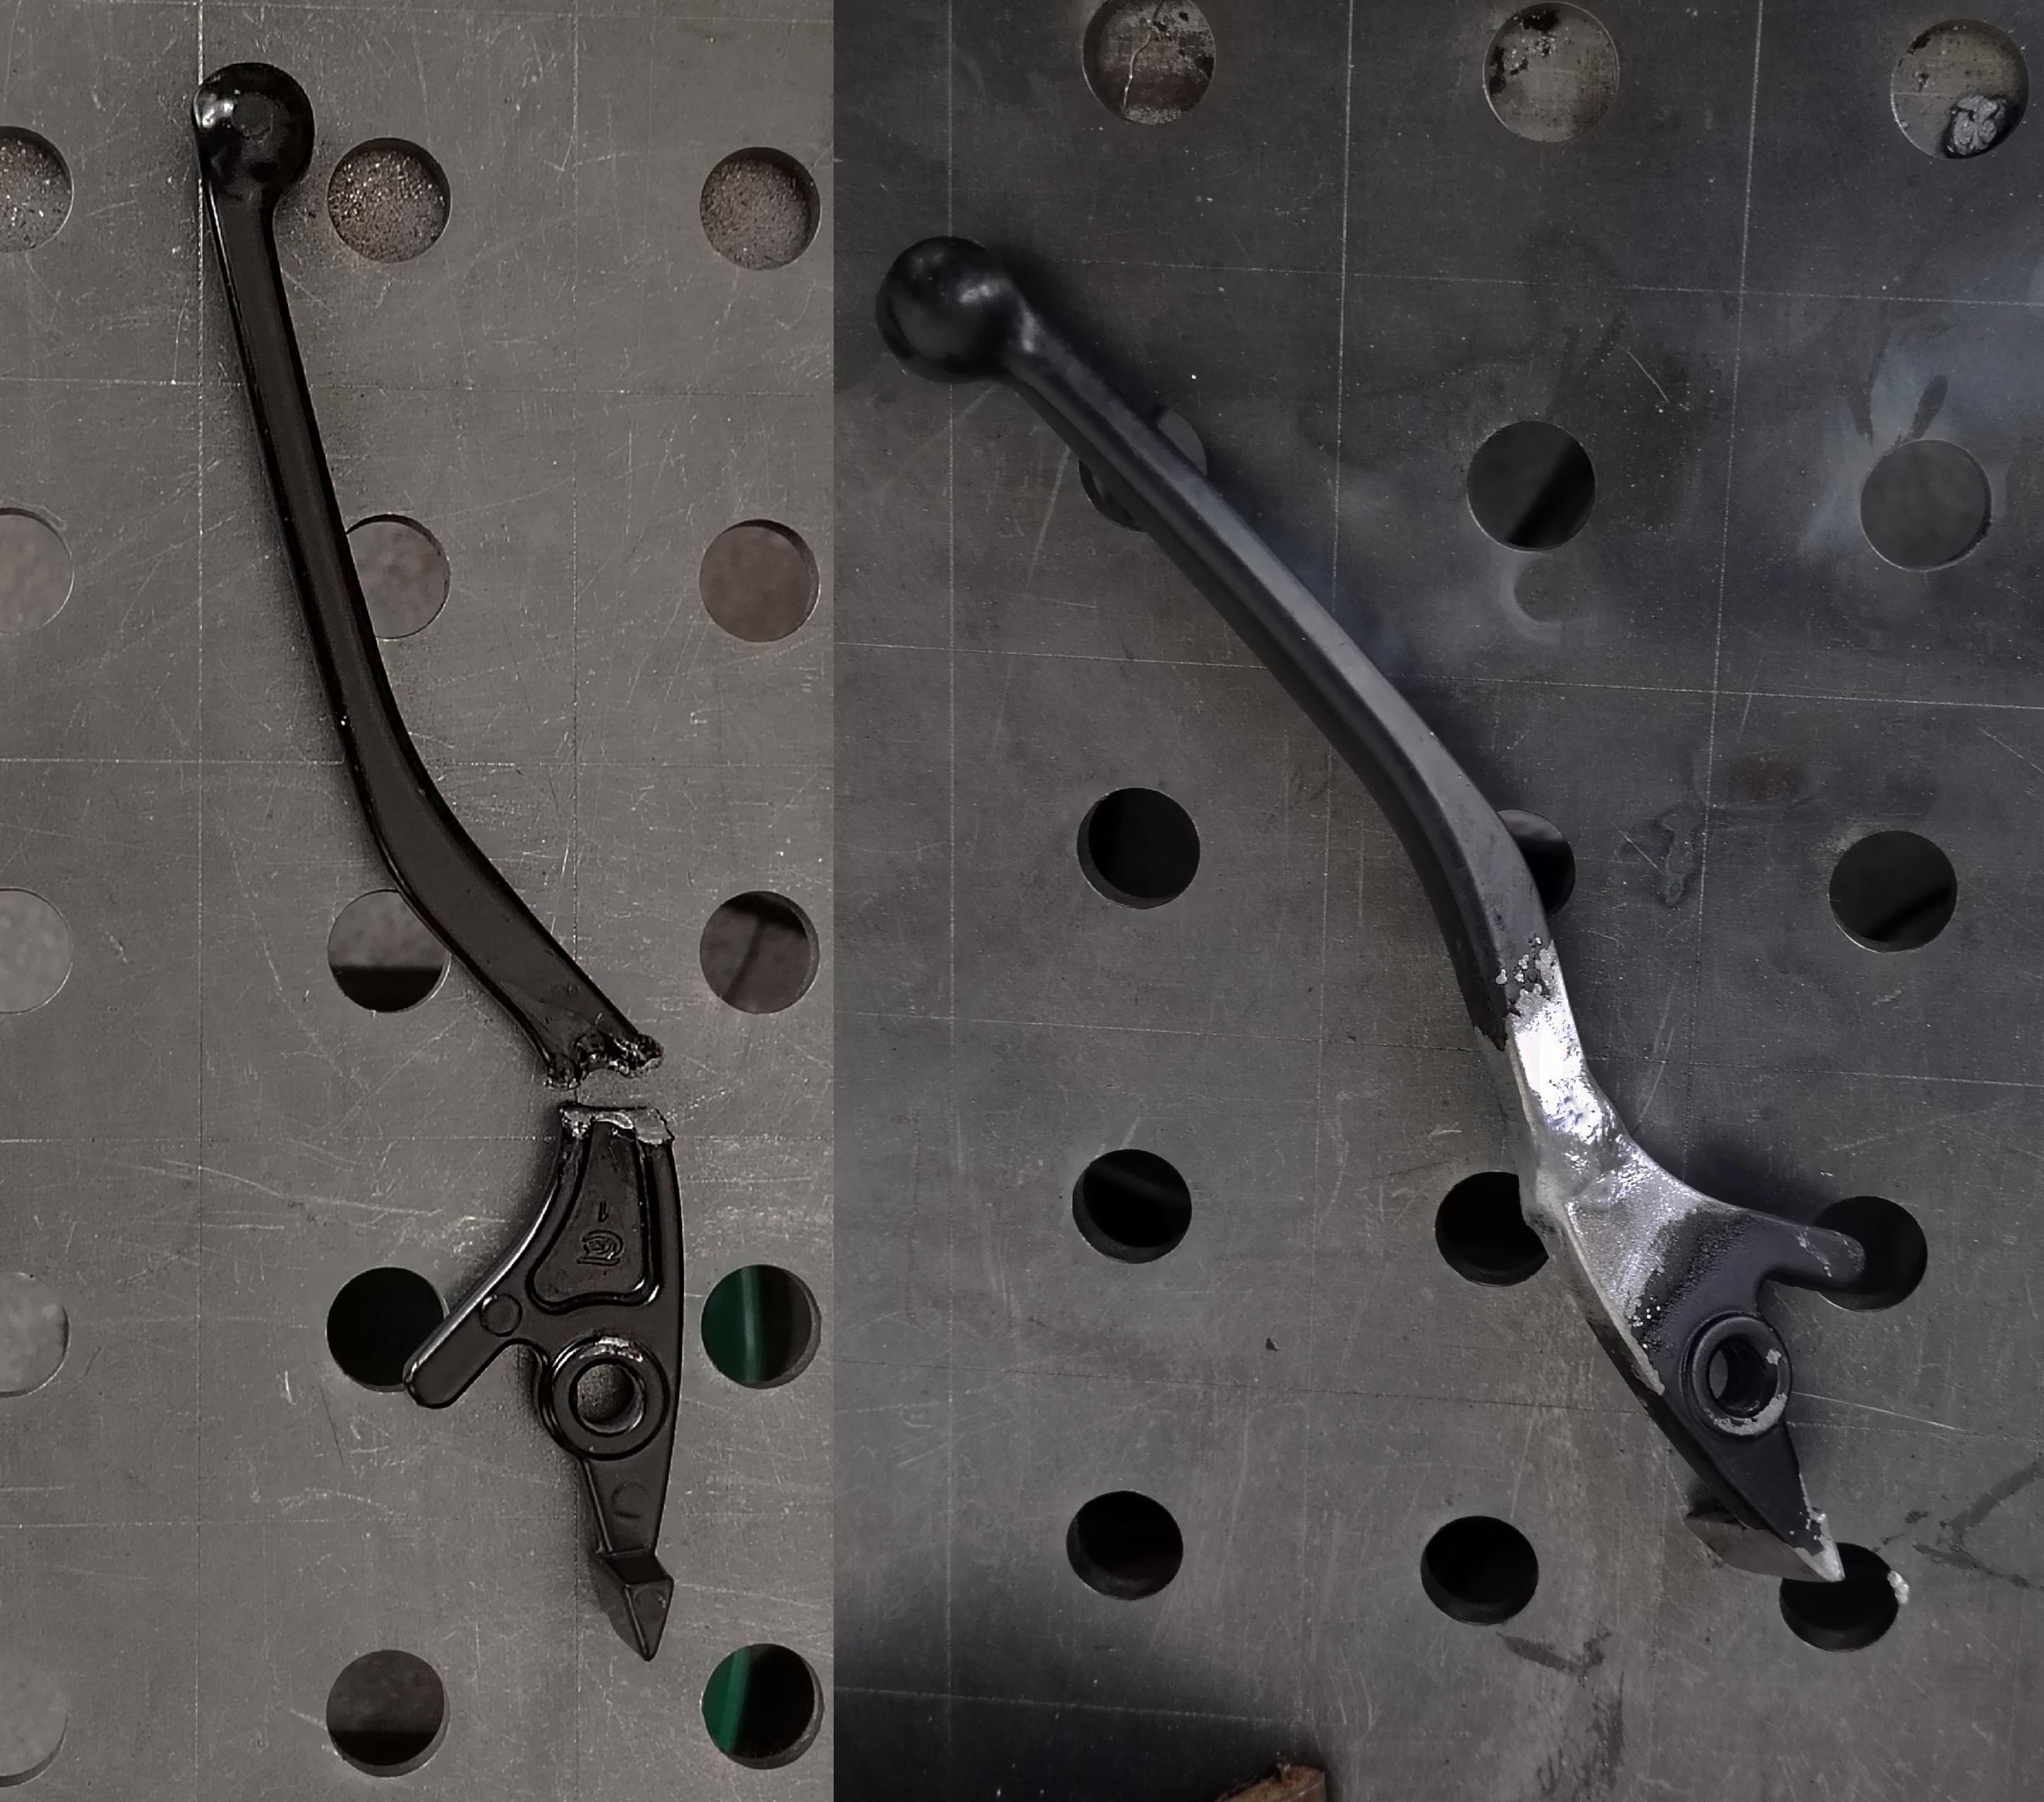 РАБОТА_08
 РАБОТА_09
 РАБОТА_10
 РАБОТА_11
 РАБОТА_12
 РАБОТА_13
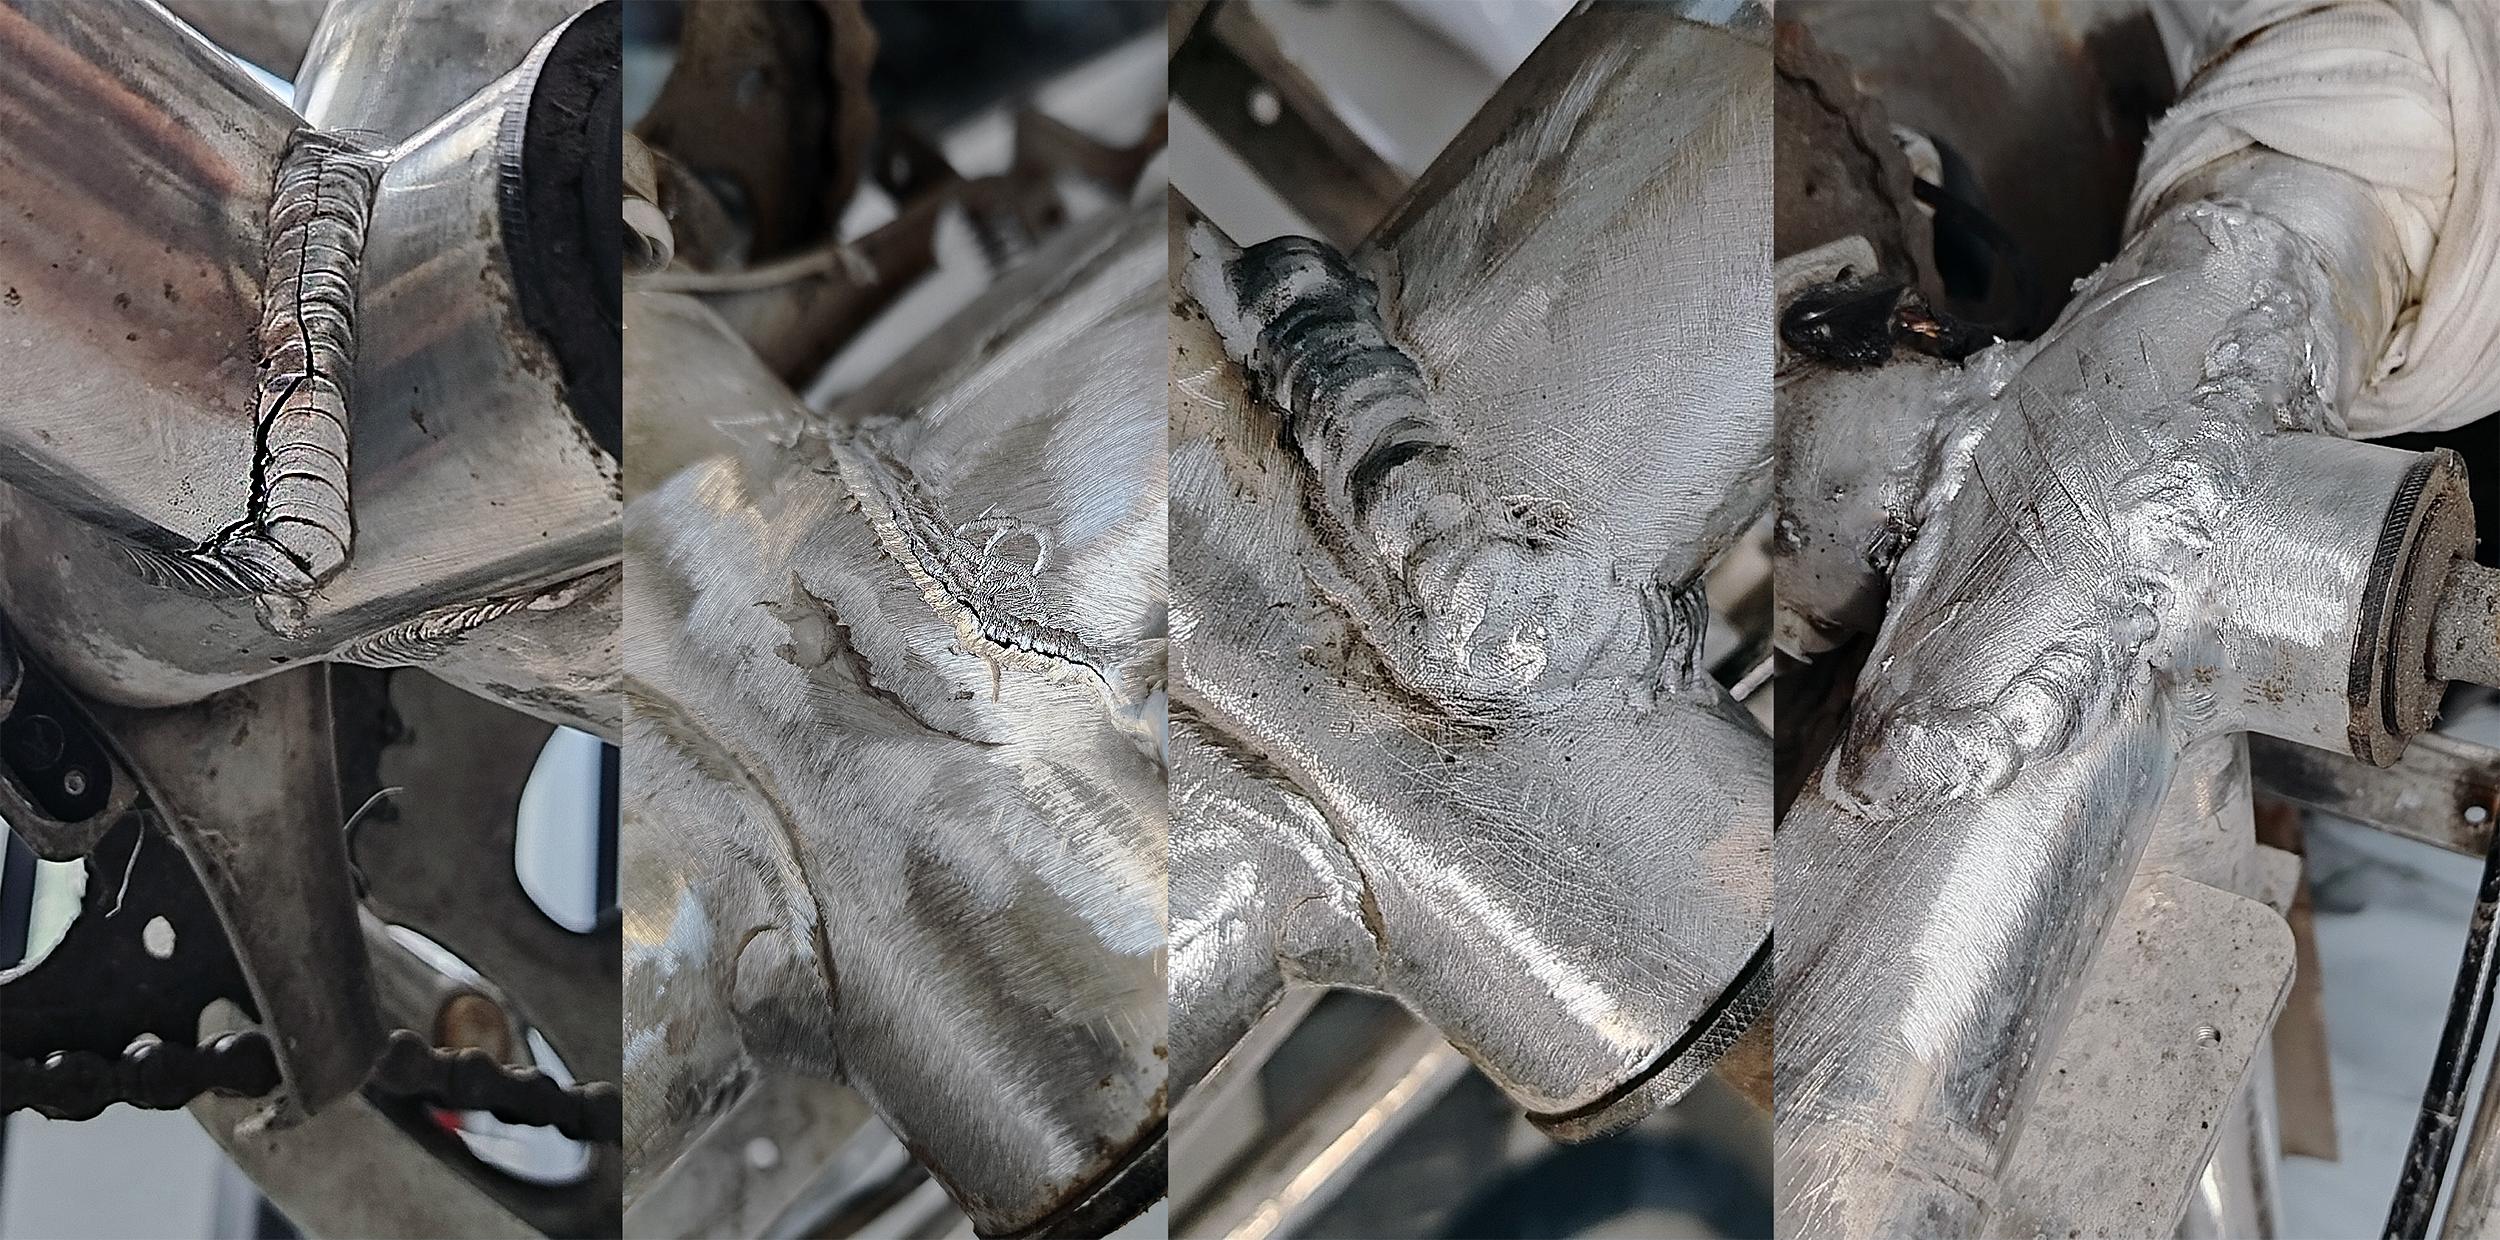 РАБОТА_14
Вы отправляете фотографию, размеры детали и описание задачи.
Определяем металл, толщину, способ сварки и необходимые параметры.
Настраиваем оборудование и выполняем сварочное соединение.
Проверяем результат и передаём готовую деталь.
Отправьте фотографию детали и кратко опишите задачу. Чем больше информации есть на старте, тем быстрее можно определить способ работы.
Сегодня алюминий кажется обычным материалом. Из него делают детали автомобилей, самолёты, банки для напитков и даже смартфоны.

Но ещё 200 лет назад алюминий считался драгоценнее золота. Алюминий был роскошью

В середине XIX века алюминий стоил настолько дорого, что его использовали для изготовления украшений и столовых приборов для знати. Существует легенда, что император Франции Наполеон III подавал особо важным гостям алюминиевые столовые приборы, а менее почётным - золотые.

Кстати, надпись «авиационный алюминий» у производителей часто используется как маркетинг. Обычно речь идёт о стандартных конструкционных сплавах 6061-T6 или 7075-T6, которые широко доступны и не являются редкими или «элитными».
В авиации действительно применяются эти же группы сплавов, но термин «авиационный» не означает уникальный материал - это просто обозначение класса распространённых алюминиевых сплавов. Самый распространённый металл на Земле

Алюминий составляет около 8% массы земной коры. Его очень много, но в чистом виде он практически не встречается. Для получения металла приходится перерабатывать руду — бокситы. Не ржавеет как сталь

На поверхности алюминия мгновенно образуется тончайшая оксидная плёнка. Она защищает металл от дальнейшего разрушения и коррозии. Именно поэтому алюминиевые детали могут десятилетиями служить под открытым небом. Лёгкий, но прочный

Плотность алюминия примерно в 3 раза меньше плотности стали. Поэтому он широко используется в авиации, космической технике и автоспорте, где важен каждый килограмм веса. Перерабатывается бесконечно

Алюминий можно переплавлять практически неограниченное количество раз без существенной потери свойств. При этом переработка требует всего около 5% энергии по сравнению с производством первичного металла из руды. Алюминий есть даже в космосе

Этот металл входит в число самых распространённых элементов не только на Земле, но и во Вселенной. Его обнаруживают в составе метеоритов и других космических объектов.
Почему алюминий сложно сваривать?

Несмотря на кажущуюся простоту, алюминий считается одним из самых капризных металлов для сварки.
Причины:
• высокая теплопроводность;
• прочная оксидная плёнка;
• склонность к деформациям;
• риск появления пор в шве. Именно поэтому для качественной сварки алюминия часто используют TIG-сварку на переменном токе (AC).
Интересный рекорд

Самая большая часть современного пассажирского самолёта состоит именно из алюминиевых сплавов. Благодаря этому огромные машины весом в сотни тонн способны подниматься в воздух.
Тюмень Аргонная сварка алюминия, нержавейки и стали
#сваркаТюмень #аргонтюмень #аргоннаясваркатюмень #тюменьаргон #сваркаалюминиятюмень